为什么锁具内部会有很多适合 MIM 的零件?
锁具机构件往往同时拥有转轴孔、限位面、异形凸台、拨动槽、止挡和外部轮廓。用 CNC 制作当然可行,但每增加一个方向的加工,就会增加装夹、刀具和加工时间。
MIM 可以把这些几何特征尽量集中到模具中一次成形,再对少数关键孔或接触面做精加工。因此,当锁具产品进入稳定批量时,它常成为值得比较的路线。
机械锁和智能锁里,哪些零件常被评估?
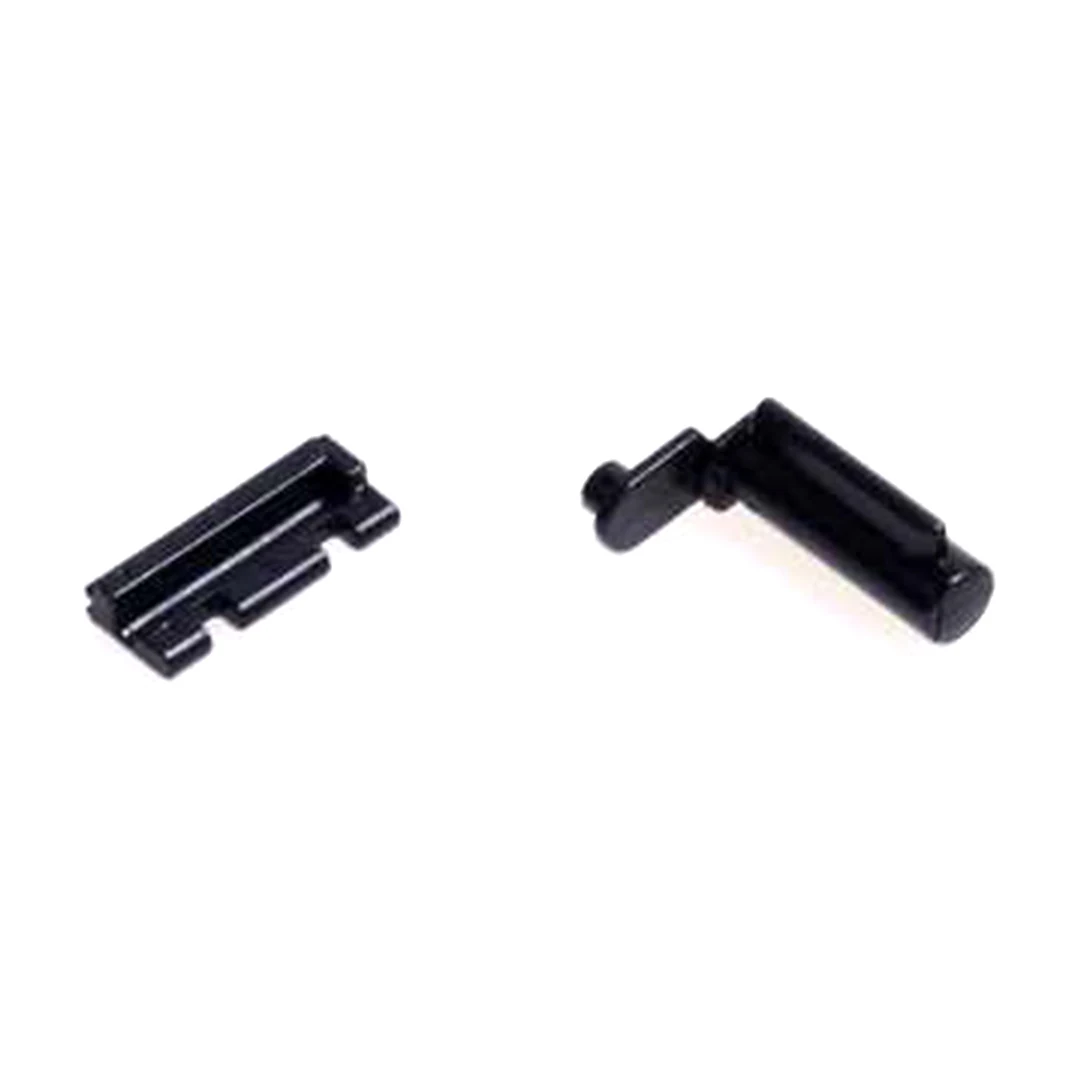
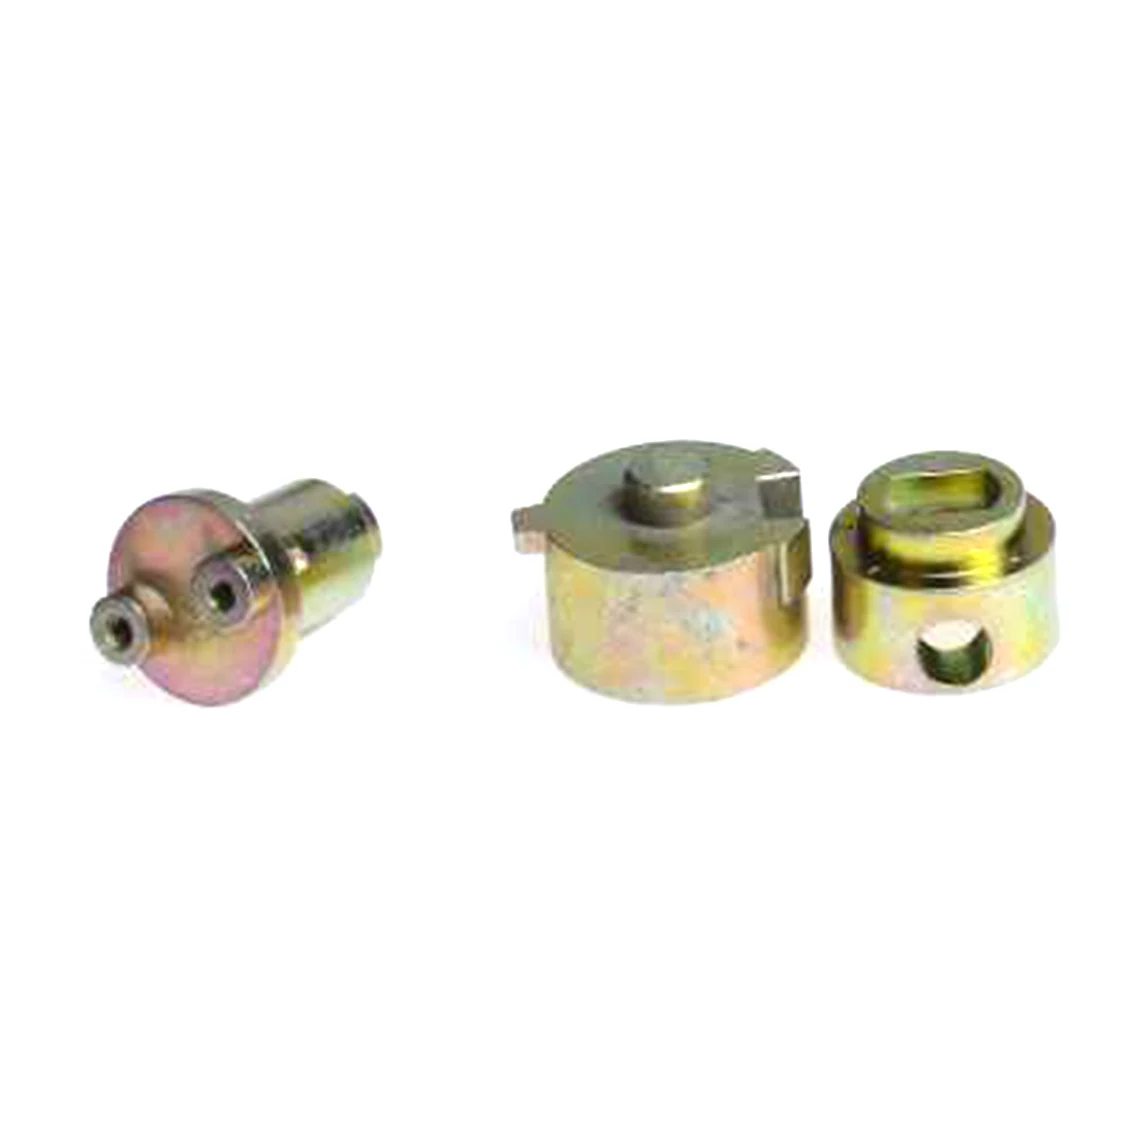
常见候选包括凸轮、拨叉、锁止块、离合结构件、转轴、连接杆、棘爪、限位件和某些齿轮/传动小件。智能锁还会加入电机、传感器和电子模组,因此内部结构可能更紧凑。
并不是所有锁具零件都适合 MIM。例如大尺寸壳体可能更适合压铸或冲压,简单轴销可能适合车削,薄板弹片适合冲压。MIM 更关注“体积小但三维结构复杂”的部分。
锁具零件最重要的不是外形,而是运动关系
一个凸轮是否合格,不只是看外轮廓尺寸,还要看转轴孔与接触轮廓的位置关系;一个拨叉是否可靠,要看它与配合件的间隙、拨动角度和回位;一个锁止块要看接触面是否会卡滞或过早磨损。
因此锁具项目最好提供简化装配信息或说明零件的动作方向。制造方理解功能后,才能判断哪些尺寸需要精加工,哪些表面需要硬化或耐磨处理。
常见材料怎么选?
需要兼顾强度和耐蚀的机构件可以考虑 17-4PH 等沉淀硬化不锈钢;更关注耐蚀和表面的零件可考虑 316L;要求较高硬度和耐磨时,可以比较马氏体不锈钢或低合金钢 + 热处理。
室内锁、户外门锁、汽车锁和电子智能锁的环境不同,不能只因为“都是锁具”就使用同一材料。盐雾、汗液、湿度、温度和润滑条件都会影响选择。
MIM 在锁具里的优势在哪里?
第一是复杂特征整合。原本多个车铣工序或多个小件装配,可以在一个 MIM 零件上集中实现。第二是批量一致性,模具稳定后适合大量重复生产。第三是外形设计自由度,设计师可以在有限空间内布置凸台、孔槽和加强结构。
对智能锁尤其有意义,因为内部空间通常紧凑,机构、电机、电池和电子板需要共同占用有限空间。
需要特别注意磨损、间隙和表面
锁具是反复动作的机构。接触轮廓、转轴孔、齿面和锁止面会经历磨损,因此材料硬度、表面处理和润滑条件要配合考虑。
对转动或滑动位置,过紧会卡滞,过松会产生晃动和噪音。MIM 主体可以承担复杂几何,关键配合位置则可通过整形、铰孔、研磨或其他后加工来保证。
小屏幕可左右滑动查看完整表格。
| 锁具特征 | 重点关注 |
|---|---|
| 转轴孔 | 孔径、位置、同轴/垂直关系、磨损 |
| 凸轮/拨动轮廓 | 动作角度、接触位置、硬度 |
| 锁止面 | 强度、耐磨、毛刺 |
| 外露表面 | 耐蚀、颜色、触感 |
| 内部结构 | 润滑、装配间隙、长期动作稳定性 |
什么时候锁具零件不适合 MIM?
项目仍处于快速改版、只需要几十件样品时,先 CNC 更灵活;结构非常简单的轴套、齿轮或冲压件,也应比较 PM、车削或冲压;大型壳体则可能更适合压铸。
把工艺放在零件之后,而不是让零件迁就工艺,通常能得到更合理的锁具成本和可靠性。
常见问题
智能锁零件是不是都适合 MIM?
不是。MIM更适合复杂小型机构件;壳体、弹片、简单轴件和低批量零件可能有更合适工艺。
锁具 MIM 零件一定要做热处理吗?
不一定。是否热处理取决于材料、承载、磨损和硬度要求。
MIM 可以做锁具齿轮吗?
可以评估,但规则齿轮也常适合传统PM。要看齿轮尺寸、结构复杂度、材料、精度和数量。