压制成形
根据零件高度、台阶和截面变化设计压制方案,并兼顾装粉、压实与脱模。
制造能力
新泰兴的制造体系覆盖 MIM、传统粉末冶金(PM)、脱脂与烧结、关键尺寸后加工、热处理/表面处理以及质量验证。我们根据零件结构、材料、数量和最终功能要求组合适合的制造路线。
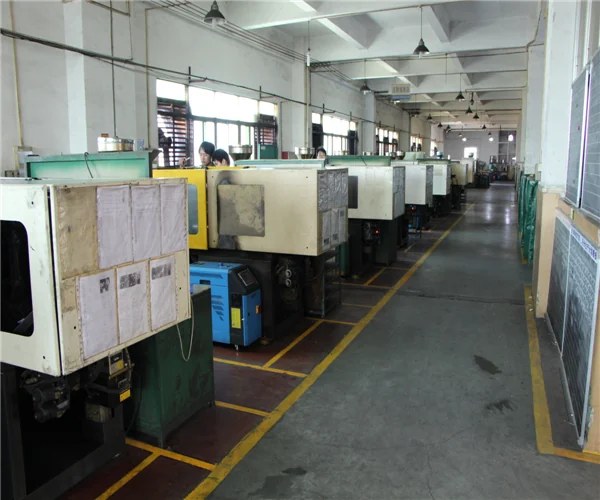
MIM · Metal Injection Molding
MIM 适合把多个三维细节集中在成形阶段完成。我们的工作不止是“注射”,而是把喂料、模具、绿件、脱脂、烧结、整形/后加工和最终检验作为一条连续工艺链管理。
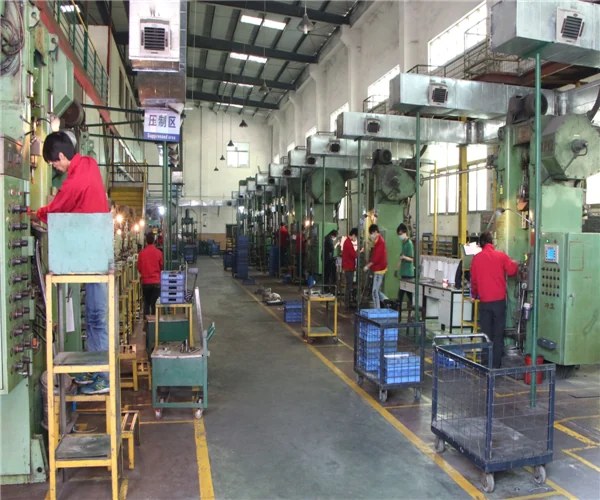
PM · Press & Sinter
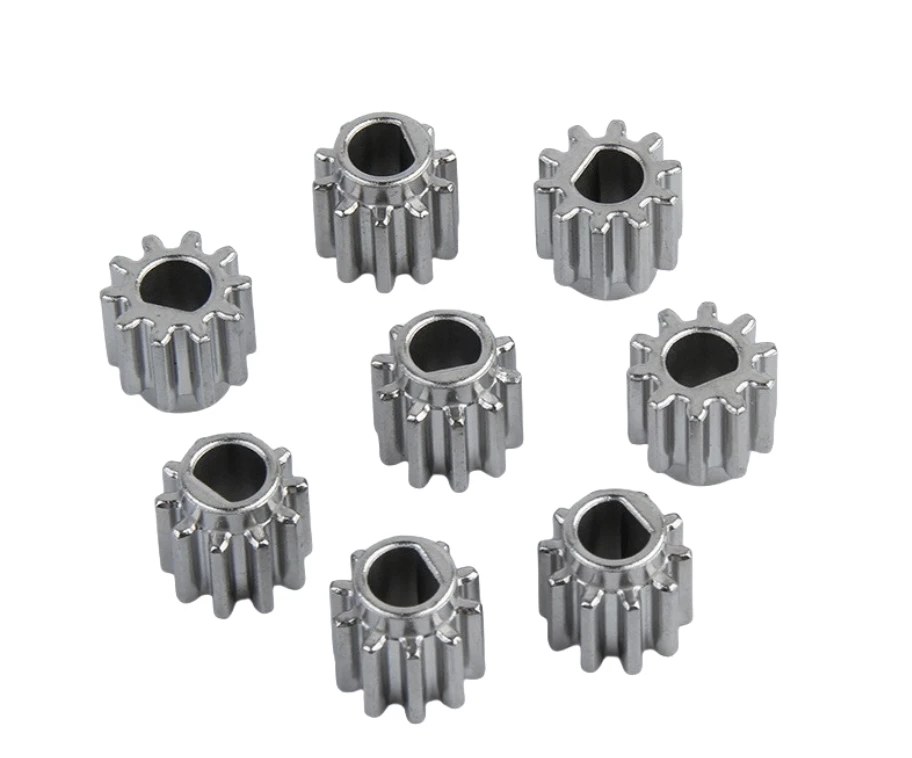
传统粉末冶金通过模具压制和烧结高效率复制主体几何,尤其适合齿轮、轴套、链轮、凸轮以及压制方向友好的结构件。项目中会同时评估密度、脱模、齿形/孔位以及后续热处理与精整需求。
根据零件高度、台阶和截面变化设计压制方案,并兼顾装粉、压实与脱模。
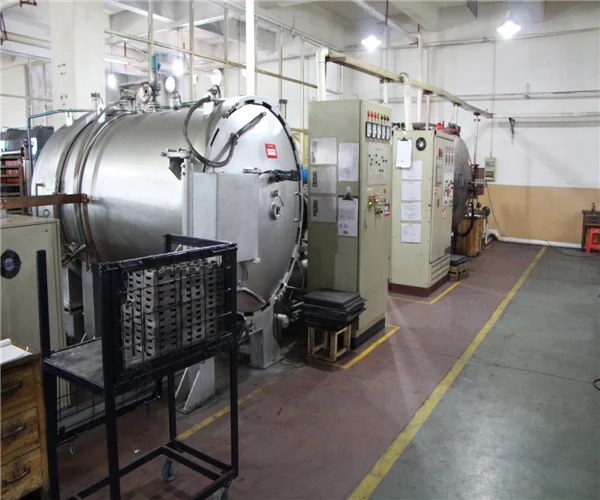
烧结后根据目标密度、强度、硬度、耐磨或浸油需求确定后续处理。
对齿形、孔径、端面和配合要求分别判断直接成形、整形或机加工边界。
Secondary Operations
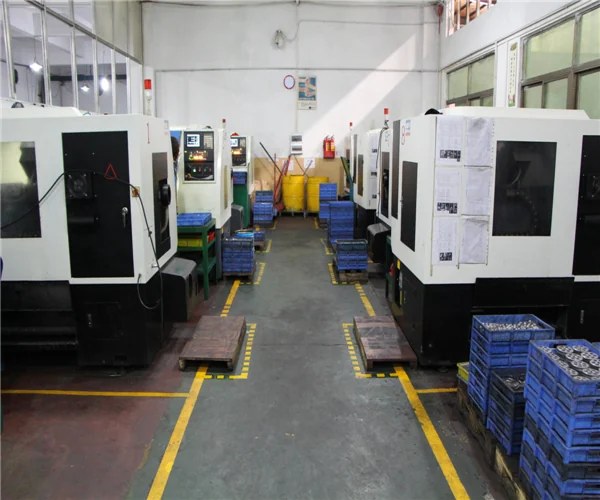
MIM 与 PM 的价值不是取消所有后加工,而是把加工集中在真正影响功能的区域。关键孔、端面、螺纹、密封面或高精度配合位可结合后续工序完成。
Engineering & Quality
制造能力不仅由设备数量决定。新泰兴的项目团队包含工程、工艺与质量人员,围绕图纸版本、材料、模具、样件、检验和变更建立同一套项目边界。
支持 DFM、材料、公差、模具、后加工及制造路线评估。
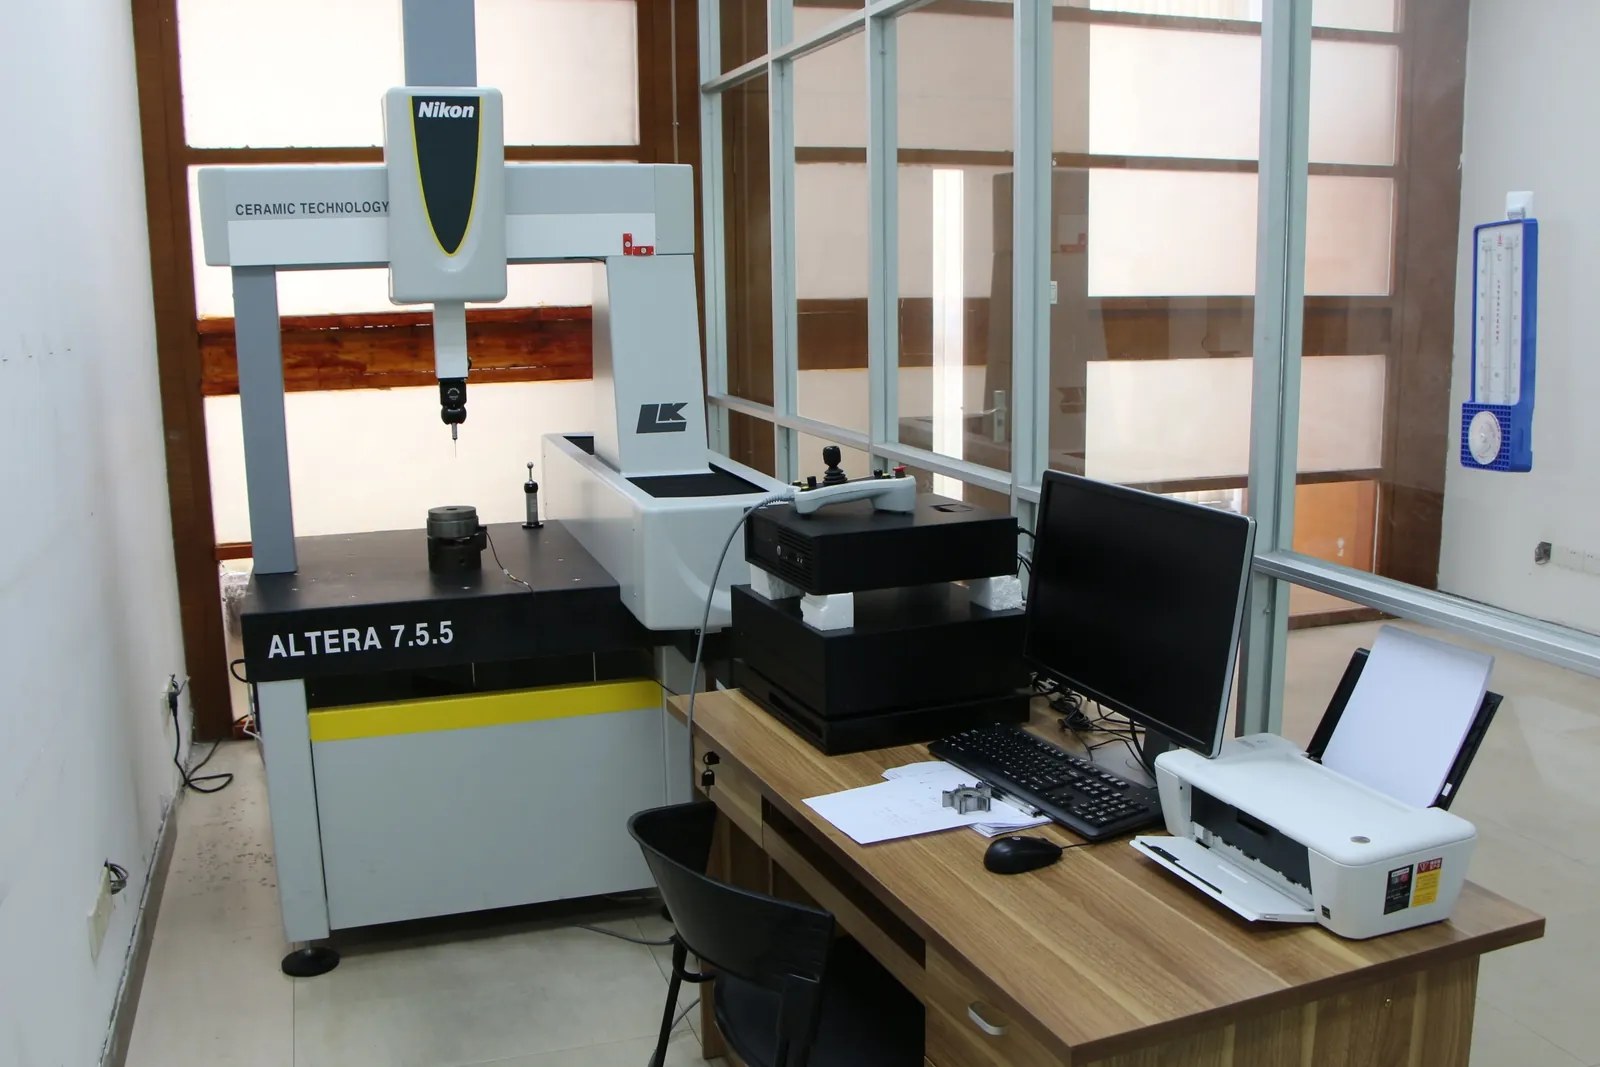
支持首件、尺寸与材料验证、批量检验以及客户要求的质量文件。
聚焦关键工艺参数、烧结与成形稳定性、异常改善和量产衔接。
Validation
尺寸、材料、硬度、密度、表面和功能要求应在最终交付状态确认。质量体系包括 ISO 9001、IATF 16949,并可按项目支持 RoHS / REACH 等合规要求。
Process Selection
我们会结合几何复杂度、材料、公差、预计年用量和后加工比例比较路线。低批量、高精度或设计尚未冻结的零件可能更适合 CNC;薄板件可能更适合冲压;较大复杂件也可能优先考虑铸造或锻造。工艺选择的目标是找到可制造、可验证、可稳定量产的方案。
下一步
准备图纸、材料要求与预计年需求量,与项目团队讨论制造方案。
图纸询价