为什么 MIM 公差不能只给一个百分比?
同一个 MIM 零件上,短距离孔径、长距离孔距、平面度、同轴度和整体长度的控制难度完全不同。材料、模具、摆放方式和烧结收缩也会影响结果。
因此,网络上看到的“典型公差”只能作为早期概念参考,不能直接替代供应商对具体图纸的评估。真正报价时,应该把关键尺寸逐项标出。
烧结收缩为什么会影响尺寸?
MIM 绿件含有金属粉末和粘结体系。脱脂和烧结后,颗粒逐渐致密,零件会明显缩小。制造方会根据材料和工艺设计模具放大比例,但实际收缩仍受粉末、注射、脱脂、烧结和零件几何影响。
结构越对称、壁厚越均匀,收缩越容易预测;长悬臂、薄壁、大面积平面和明显厚薄变化的结构,更容易产生局部变形。
哪些设计特征通常更“友好”?
尽量保持壁厚平滑过渡,避免从很薄突然变得很厚;尖锐内角可以改成合理圆角;长而薄的自由悬臂要考虑支撑和烧结变形;孔和槽要检查模具芯子的强度和脱模方向。
这并不意味着所有 MIM 零件都必须完全等壁厚。实际设计中可以存在台阶和局部加强,只是要让变化具有可制造性。
关键公差应该怎么放在图纸上?
建议客户先确定装配基准,再标出真正影响功能的尺寸。例如转轴件重点可能是孔径、孔与端面的垂直度、两个孔的相对位置;锁止件重点可能是转轴孔与接触轮廓的关系。
与其给所有外形尺寸统一套极严公差,不如用基准和几何公差表达功能关系。这样制造方也更容易决定哪些位置烧结直接控制,哪些位置需要加工。
什么时候需要后加工?
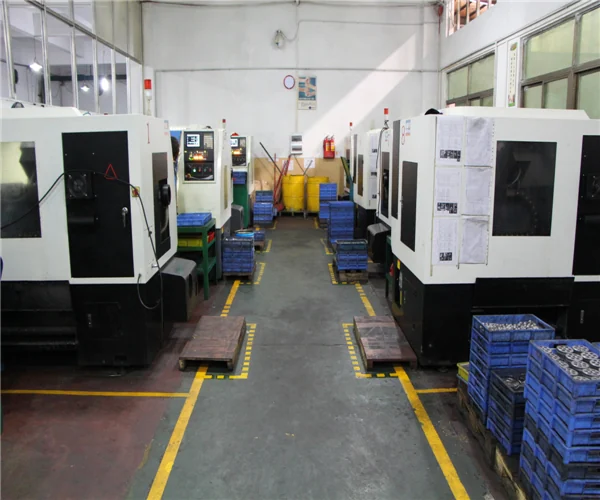
配合孔、螺纹、密封面、轴承位、极严平面度或同轴度等特征,常会采用钻、铰、车、铣、磨或其他精加工。MIM 主体负责复杂外形,后加工负责少数功能界面,两者并不冲突。
这种组合往往比“全部 CNC”更高效,也比“强行要求所有尺寸直接烧结到最终精度”更稳定。
小屏幕可左右滑动查看完整表格。
| 特征 | 常见策略 |
|---|---|
| 普通外轮廓 | 尽量由模具与烧结直接形成 |
| 装配孔/轴孔 | 根据公差决定烧结控制或铰/磨 |
| 螺纹 | 可评估成形、攻丝或嵌件方案 |
| 密封面 | 常需要加工或研磨 |
| 大平面/长薄壁 | 重点评估烧结支撑与变形 |
| 文字/标识 | 很多情况下可随模具直接成形 |
设计评审时,制造方通常会给哪些建议?
常见建议包括圆角调整、壁厚过渡、分型线位置、浇口位置、顶出区域、孔槽方向、烧结支撑以及后加工余量。这些建议的目的不是改变产品功能,而是让零件稳定地经过完整 MIM 流程。
客户如果能提前说明“哪些尺寸绝对不能改、哪些外观区域允许微调”,DFM 讨论会更快。
一句话理解 MIM 公差设计
不要问“整张图能不能做到 ±X”,而要问“哪些尺寸直接影响装配和功能,它们需要怎样保证”。MIM 的最佳实践通常是让模具承担复杂几何,让二次加工集中保证少数关键特征。
常见问题
MIM 能做到 ±0.03 mm 吗?
某些小尺寸特征在特定零件上可能通过工艺或后加工达到,但不能把一个数值套到所有尺寸和零件。需要看尺寸长度、材料、基准和测量方式。
MIM 需要拔模斜度吗?
很多注射成形结构适当的拔模有助于稳定脱模,但具体角度取决于结构、表面和模具方案,应由模具设计阶段确认。
螺纹能直接用 MIM 做出来吗?
部分外螺纹或可脱模结构可以评估直接成形;内螺纹、精密螺纹或受模具限制的结构常采用攻丝等后加工。
延伸资料
外部资料用于了解一般工艺原理;具体材料、尺寸与性能仍以项目图纸和双方确认的技术要求为准。