粉末冶金 PM 是什么?
粉末冶金是以金属粉末为主要原料,通过成形和烧结制造金属零件的一类技术。行业里提到“PM 零件”时,很多场景指的是模压—烧结路线:粉末装入刚性模具,冲头施加压力形成压坯,再在低于材料熔点的温度下烧结。
烧结过程中,粉末颗粒之间形成冶金结合,零件获得可使用的强度与结构。根据最终要求,烧结后还可以进行整形、复压、机加工、热处理、浸油、表面处理等。
因此,一件“粉末冶金件”并不意味着它一定是“直接压出来就装机”。实际交付状态取决于设计和使用要求。
一件 PM 零件通常怎样制造?
第一步是粉末与添加剂的准备。不同铁基、铜基或其他材料体系会采用不同粉末组合,并可能加入润滑剂等以改善压制和脱模。
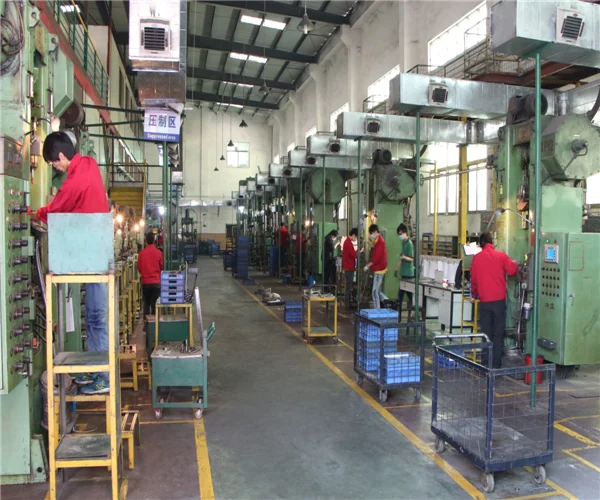
第二步是压制。粉末被装入模具型腔,冲头从一个或多个方向施压形成压坯。因为粉末是通过机械压力压实,零件几何必须能够顺利填粉、压制和脱模。
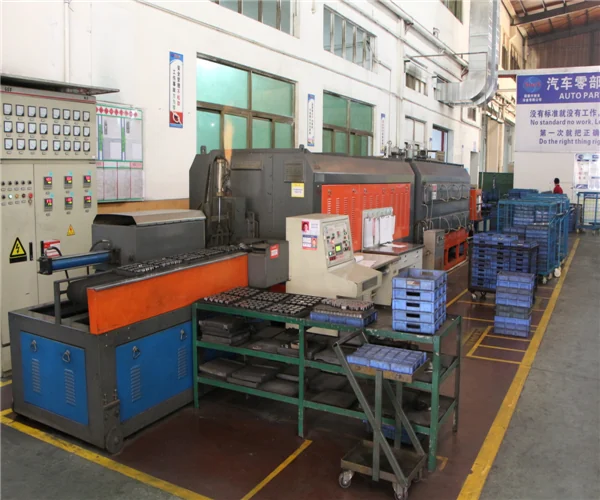
第三步是烧结。压坯进入受控气氛的烧结炉,在高温下形成颗粒间的冶金结合。
第四步是二次工序。例如齿轮可能进行整形或热处理,轴套可能浸油,关键孔和端面可能机加工。是否需要这些步骤,应在报价时与“烧结毛坯”区分开。
小屏幕可左右滑动查看完整表格。
| 步骤 | 目的 | 常见关注点 |
|---|---|---|
| 混粉 | 获得目标材料与稳定压制性能 | 粉末体系、润滑剂、批次控制 |
| 压制 | 形成接近最终尺寸的压坯 | 压制方向、密度分布、脱模 |
| 烧结 | 形成金属结合和最终组织 | 温度、气氛、尺寸变化 |
| 整形/复压 | 改善局部尺寸或形状 | 模具与可达区域 |
| 加工/处理 | 满足关键功能要求 | 孔、端面、硬度、耐蚀或润滑 |
为什么齿轮、轴套和机械结构件经常使用 PM?
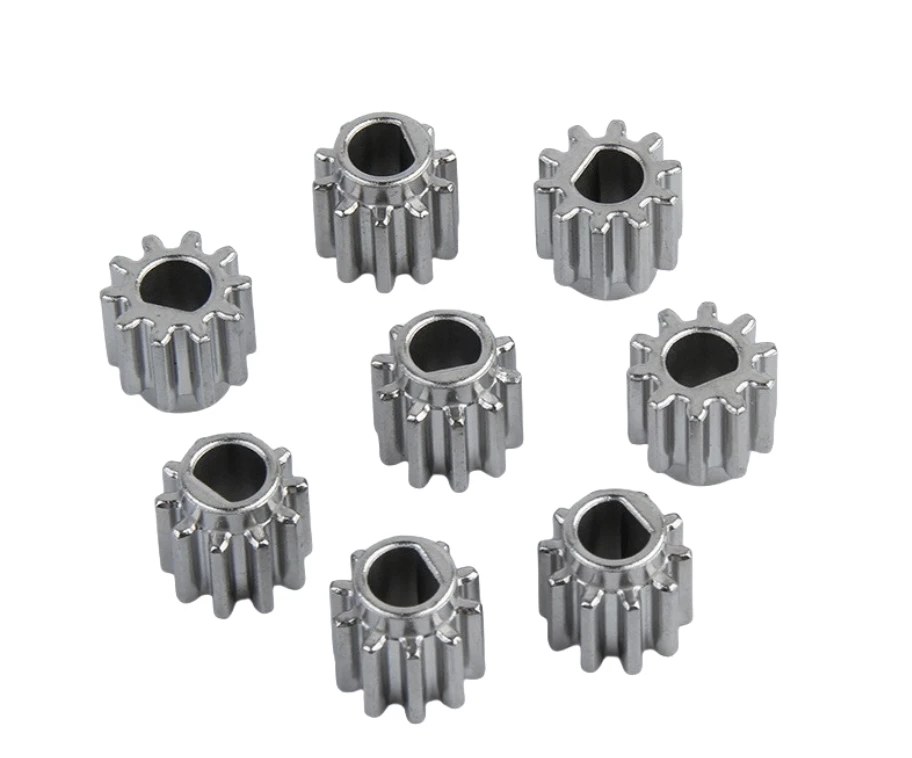
PM 很适合沿压制方向可以顺利成形的零件。典型例子包括直齿轮、链轮、带法兰轴套、垫片、转子或简单台阶结构件。对这些零件来说,模具可以高效率重复成形主体几何。
另一个独特优势是可控孔隙。传统 PM 零件并不一定追求完全致密,部分轴承和轴套会利用孔隙储存润滑油,形成自润滑特性。这是很多全致密材料路线不具备的应用方式。
在稳定批量下,PM 还能减少材料切削和加工时间。尤其是原本需要从棒料大量车削的简单结构件,近净成形可能显著减少材料损耗。
PM 的优势与局限
优势包括材料利用率高、批量效率好、重复性强,并且能够通过材料配方、密度、热处理和二次工序组合实现不同性能。对于齿形、花键、孔和台阶等适合模压的结构,PM 的成本竞争力通常很强。
局限主要来自压制方向。复杂的横向孔、倒扣、封闭腔体和高度三维化的自由曲面不容易直接压制;如果为了实现这些结构增加过多机加工,PM 的优势会下降。
另外,烧结 PM 零件通常保留一定孔隙,其力学性能、疲劳表现和表面处理方式需要结合密度和材料体系评估。不能简单把“某种锻钢性能”直接等同于“同牌号粉末冶金件性能”。
PM、MIM 和 CNC 怎么选?
如果零件结构较规则、可沿压制方向成形,而且批量较大,PM 往往是非常成熟的选择。如果零件更小、更复杂,有大量三维细节,MIM 通常更值得比较。如果数量少、设计变化快或要求极高加工精度,CNC 则更灵活。
小屏幕可左右滑动查看完整表格。
| 问题 | 更偏向 PM | 更偏向 MIM | 更偏向 CNC |
|---|---|---|---|
| 几何 | 齿轮、轴套、台阶件等压制友好结构 | 复杂三维小零件 | 几何灵活,尤其适合样件/小批量 |
| 批量 | 稳定中大批量 | 稳定中大批量 | 小批量到中批量均可 |
| 模具 | 需要 | 需要 | 通常不需要成形模具 |
| 密度/孔隙 | 可保留可控孔隙 | 通常追求更高致密度 | 取决于原材料 |
| 后加工 | 按关键特征需要 | 按关键特征需要 | 本身就是切削过程 |
常见 PM 材料和应用
PM 中最常见的是铁基材料,也有铜基、不锈钢和其他专用体系。材料选择通常不只看化学成分,还要看目标密度、热处理状态、载荷、磨损、腐蚀环境和成本。
应用方面,除了齿轮和轴套,还包括电动工具传动件、锁具零件、汽车与机械结构件、泵阀配套零件、家电机构件等。对每个产品,都要判断“主体结构能否高效压制”以及“后加工占比是否合理”。
询价 PM 零件时,客户应该提供什么?
最好提供 2D 图纸、3D 模型、材料或性能要求、关键尺寸、热处理/表面处理要求、预计年用量和单批数量。如果是齿轮,还应提供完整齿形参数和工作条件;如果是轴套,应说明配合、润滑和载荷要求。
如果目前只有现有零件样品,也可以先提供样品照片、基本尺寸和用途。制造方可以帮助建立第一版工艺判断,但正式报价和模具开发仍需要受控图纸。
PM 为什么经常谈“密度”和“孔隙率”?
与锻件或棒料机加工件不同,传统模压烧结 PM 通常保留一定孔隙。密度不是一个抽象指标,它会影响强度、疲劳、硬度响应、含油能力以及后续电镀/表面处理方式。对某些轴套来说,孔隙可以储存润滑油,反而是功能设计的一部分;对高载荷齿轮或结构件,则往往希望通过材料、压制、烧结、整形或其他方法提高有效密度和性能。
因此,客户在比较 PM 与锻钢/CNC 件时,不应只比较“化学牌号是否一样”,还要比较密度、热处理状态、力学性能和实际工况。
PM 零件烧结后还可以做哪些工序?
整形 / 校形
改善特定尺寸、圆度、平面度或齿形稳定性。
机加工
加工螺纹、侧孔、关键孔径、端面和其他压制方向无法直接形成的特征。
热处理
用于提高硬度、强度和耐磨性能,并需要同步关注变形。
浸油
常用于自润滑轴套等多孔 PM 零件。
表面处理
防锈、电镀、涂层等处理需考虑孔隙和前处理方式。
检验
齿形、孔径、密度、硬度和功能要求应按最终状态确认。
哪些零件更容易体现 PM 的优势?哪些不适合?
最典型的 PM 候选件往往具备三个特点:主体几何可以沿压制方向脱模;批量稳定;材料与最终性能允许采用粉末冶金路线。直齿轮、链轮、轴套、转子、凸轮和带台阶的结构件都是常见例子。
如果零件包含大量横向孔、倒扣、封闭内腔或高度三维化的曲面,常规模压会受到明显限制。此时可能需要增加机加工、采用特殊模具,或者直接比较 MIM、铸造、锻造等其他工艺。如果后加工已经占据大部分成本,PM 的近净成形优势就会被削弱。
常见问题
粉末冶金零件是不是强度一定比机加工件低?
不能一概而论。性能受材料、密度、烧结、热处理和零件设计影响。对于很多结构件,PM 可以满足实际工况;但高冲击或高疲劳场景需要针对具体性能比较。
PM 零件为什么会有孔隙?
压制粉末之间天然存在微小空隙,烧结后孔隙会减少但不一定完全消失。某些产品会利用这些孔隙储油,也可以通过更高密度工艺或后续处理改善性能。
PM 能不能做侧孔?
有些侧孔可以通过后加工或特殊模具方案实现,但常规模压最擅长沿压制方向的几何。侧孔很多、结构高度三维化时,应比较 MIM 或其他路线。
PM 和 MIM 哪个更便宜?
没有固定答案。结构简单、压制友好的零件,PM 通常更有成本优势;复杂小零件则可能由 MIM 减少大量后加工。需要结合图纸和数量比较。
延伸资料
外部资料用于了解一般工艺原理;具体材料、尺寸与性能仍以项目图纸和双方确认的技术要求为准。