内外径配合
分别明确与轴、座孔的配合关系,并说明压装后是否检查内孔。
围绕零件功能
分别明确与轴、座孔的配合关系,并说明压装后是否检查内孔。
提供转动或往复方式、速度、载荷及润滑条件;含油要求需要单独定义。
说明端面定位、倒角、清洁及包装要求,保护装配面。
制造路线
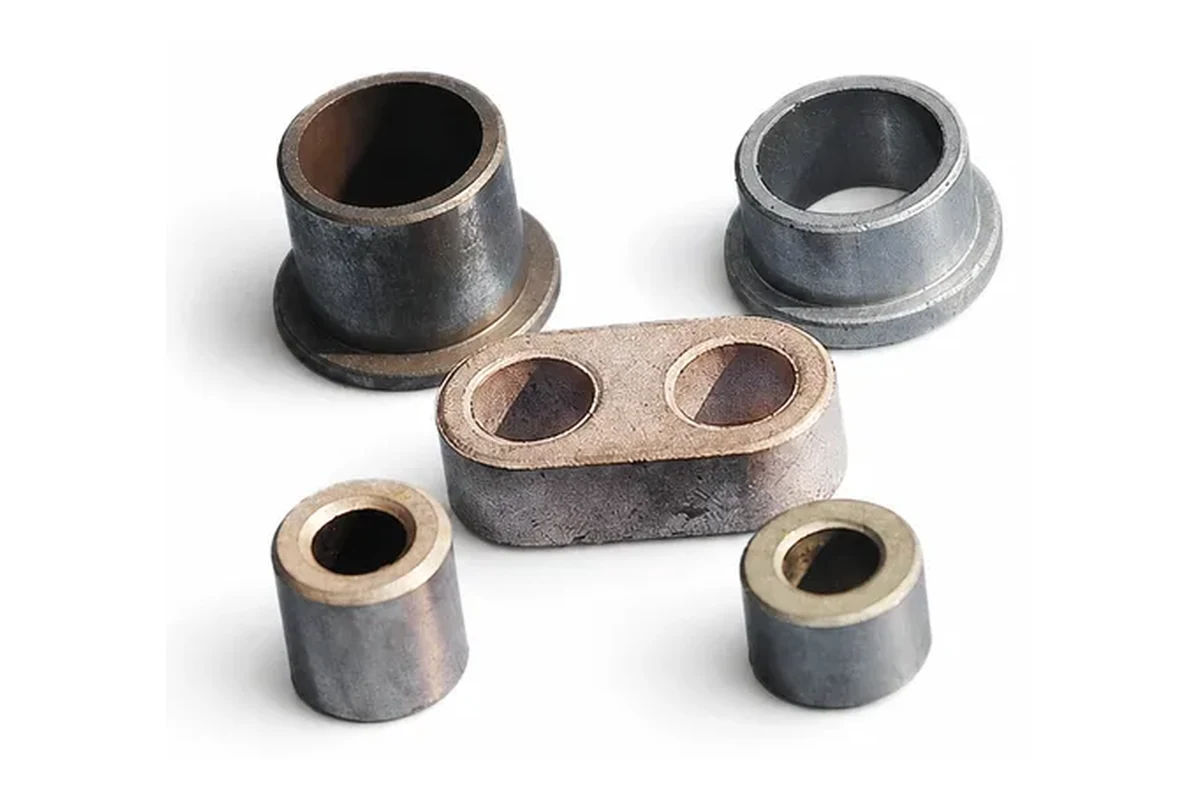
适合压制的轴套可评估PM,关键配合面结合整形或机加工。是否采用含油处理由材料与使用要求确定,不默认所有轴套均为含油轴承。
材料评审应同时明确牌号、目标性能与最终交货状态;如涉及密度、含油/润滑、热处理或孔径后加工,应在报价与样件阶段分别写清验收条件。图片不作为材料、尺寸或性能证明,最终以确认文件为准。
重点检查内外径、长度、圆度及压装后的配合状态;密度、硬度和含油指标仅在项目要求时约定。
金属轴套在评估PM路线时,除了外形尺寸,还应明确密度或性能目标、受力位置、孔轴配合及是否涉及含油、热处理或后加工。相似的轴套和结构件可能因为载荷、磨损或最终交付状态不同而采用不同工序组合。
对于内孔、端面或同轴关系敏感的零件,可在成形与烧结基础上评估整形、精加工及专项检验。建议在样件阶段先确认关键配合和测量方法,再将其转化为批量检验要求。
先明确需求,再确定路线