齿形与啮合
提供齿数、模数或径节、压力角、齿宽和配对齿轮资料,明确侧隙与运转要求。
围绕零件功能
提供齿数、模数或径节、压力角、齿宽和配对齿轮资料,明确侧隙与运转要求。
轴孔、键槽和端面应使用一致的装配基准;关键尺寸需结合后续处理安排检验。
说明扭矩、转速、冲击和润滑条件,再讨论材料、密度及热处理要求。
制造路线
轴向压制条件合适且用量稳定时,可评估PM路线;关键轴孔、端面或齿面按图纸要求安排后加工。设计尚在调整时,应同时比较机加工样件的可行性。
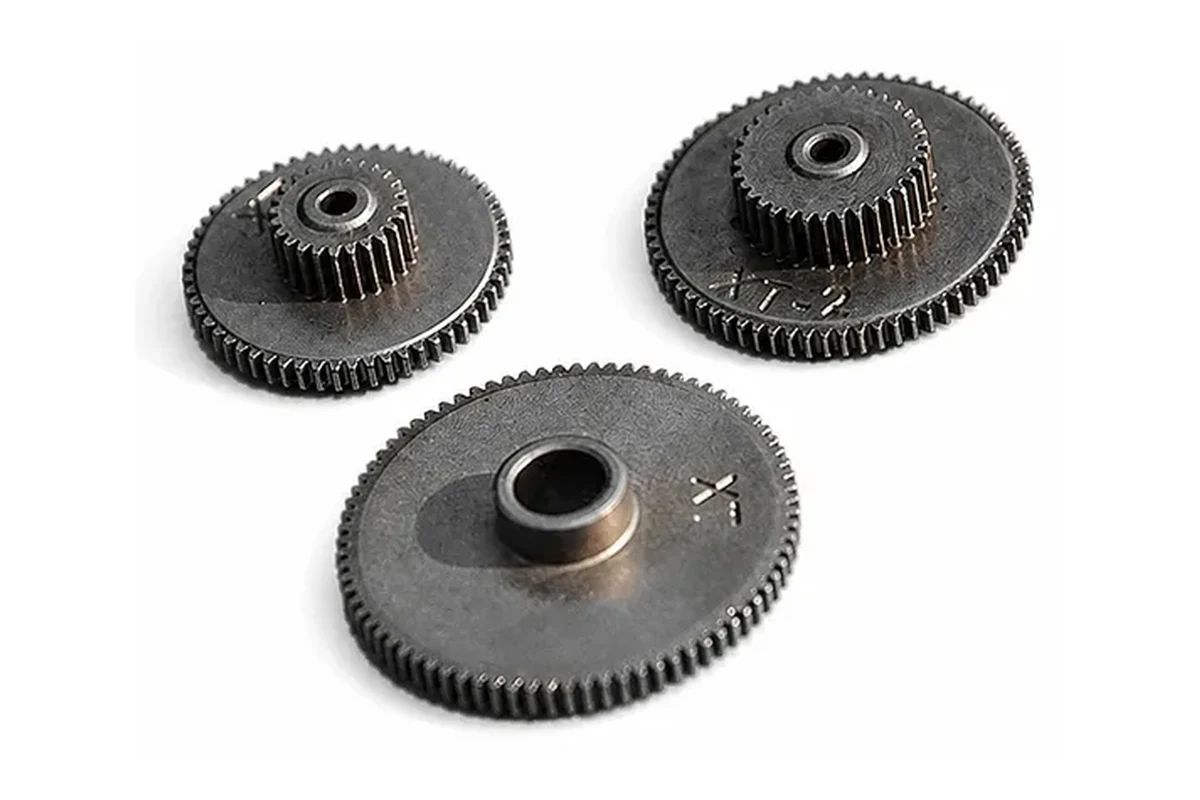
材料确认除牌号外,还应结合齿面/轴孔的工作状态讨论热处理、硬度或耐磨要求;如项目包含表面处理或精加工,应明确这些工序后的最终验收尺寸。图片仅用于识别零件类型,最终要求以双方确认的图纸和材料文件为准。
样件评审围绕齿形、轴孔、端面及配对运转展开。齿轮精度等级、硬度和功能试验条件在项目评审时明确。
直齿轮的可制造性不能只看齿轮外形。报价前建议把齿形参数、轴孔或轮毂基准、配对齿轮、中心距/安装关系以及实际载荷与转速放在同一份资料中,避免齿形成形可行但装配基准或使用条件仍不明确。
批量项目还应区分可由成形直接控制的尺寸与需要整形、机加工、热处理或其他后工序保证的关键接口。首件阶段若能固定测量基准、啮合检查方式和最终交付状态,后续批量控制会更清晰。
先明确需求,再确定路线