我们先确认:这个零件在产品里承担什么功能
收到图纸后,我们首先确认零件是传递扭矩、定位、密封、支撑、锁止、导向还是承担外观功能。不同功能决定哪些尺寸、材料性能和表面真正重要。
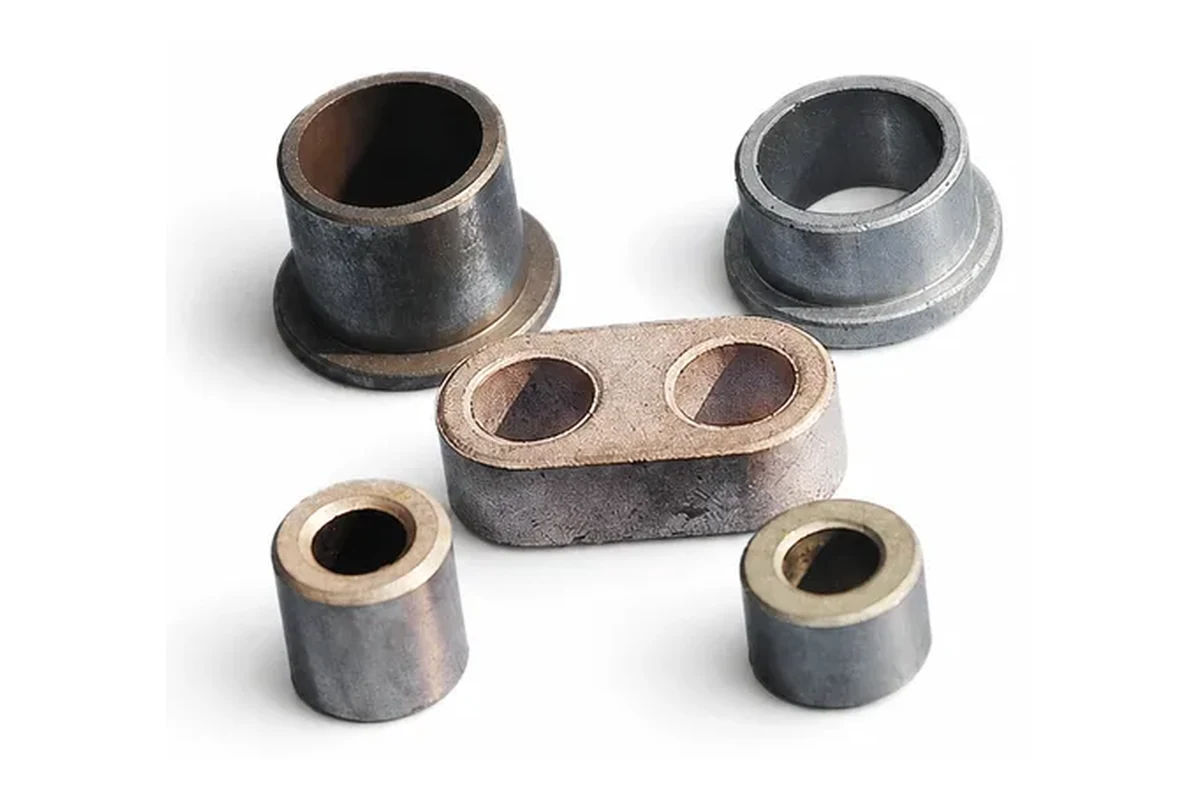
例如一个带孔的小型拨杆,真正影响动作的可能是转轴孔、接触轮廓和限位面。我们会优先围绕这些功能位置判断制造精度,而不是默认整张图纸所有尺寸都需要同样高的制造成本。
数量与产品生命周期会直接影响是否值得开模
如果客户还在开发早期,只需要几十件样品并且图纸仍在变化,CNC、线切割或其他无模具路线通常更灵活。等结构冻结、年需求进入稳定批量后,我们再比较MIM、PM、冲压、压铸等模具路线。
除了年总量,我们还会关注单批数量和生命周期。连续采购多年的零件与一次性短期项目,即使年用量看起来相同,对模具投入的判断也可能不同。
我们会具体拆解:零件的“复杂”究竟复杂在哪里
我们不会简单用“孔多”来判断复杂度,而会检查这些特征能否沿一个方向成形或脱模,是否存在侧向倒扣、深槽、薄壁、封闭腔体或多方向结构。
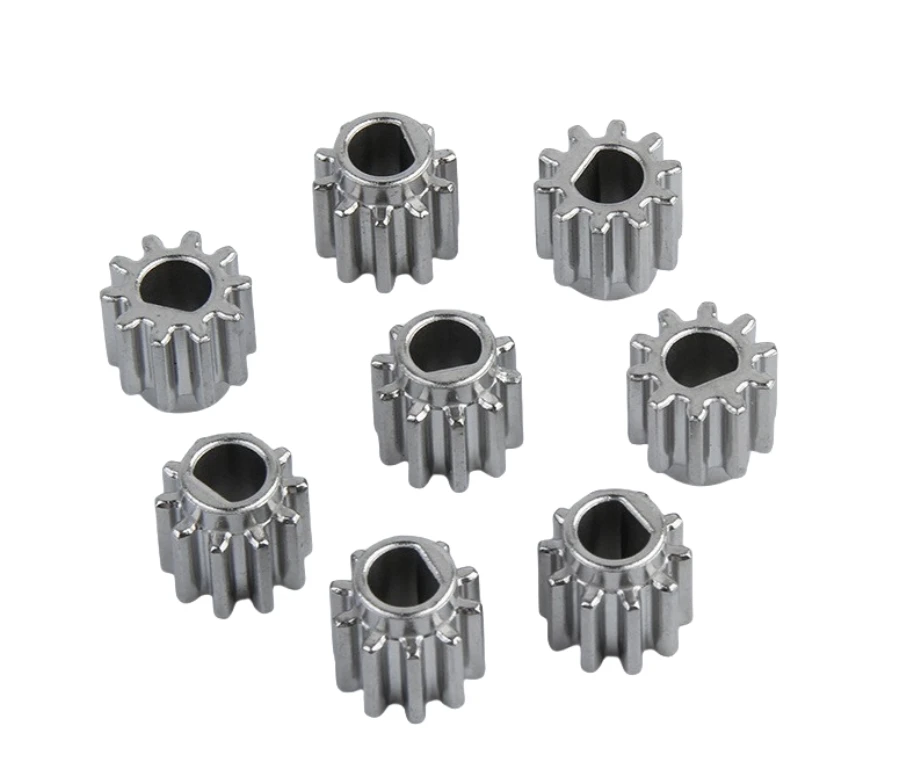
规则齿轮、轴套和台阶件往往适合PM;多方向细节较多的小型结构件可能更适合MIM;高精度但数量少的零件可能保留CNC;板材结构则更可能考虑冲压。把复杂特征逐项拆开后,路线会清晰很多。
材料与性能要求,会进一步缩小可选工艺范围
我们会把材料牌号、强度、硬度、耐蚀、磁性、磨损和工作温度与零件功能一起看。某些结构看起来适合某种成形工艺,但如果材料或最终性能无法满足,路线就需要重新调整。
例如不锈钢小型复杂件可以比较MIM与CNC;铁基齿轮可以比较PM与机加工;高承载实体件可能更偏向锻造或高强度钢坯加工。材料不是最后补上的一行备注,而是路线判断的早期条件。
关键公差决定哪些位置由成形保证、哪些位置保留后加工
MIM和PM的价值通常来自主体结构由模具近净成形,再把少数关键特征留给机加工、整形或磨削。收到图纸后,我们会先找出真正影响装配、密封、导向或传力的尺寸。
如果图纸上几乎每个孔、面和轮廓都要求极严公差与高表面质量,我们会与客户确认这些要求是否都来自实际功能,并比较“近净成形+局部后加工”和“继续CNC”哪一种更合理。
最后,我们把模具、单件、后加工与验证放在一起比较
我们会把模具/工装、单件成形、二次加工、热处理或表面处理、检验、包装以及开发阶段样品和验证成本放在一起看。
CNC前期投入低但复杂件单件工时可能高;MIM/PM前期需要模具,但在稳定批量下可以减少重复加工。对客户而言,更有意义的是比较预计项目周期内的总采购成本、交付稳定性和变更风险,而不是只看某一道工序的单价。
小屏幕可左右滑动查看完整表格。
| 项目情况 | 通常值得先比较的路线 |
|---|---|
| 几十到几百件、设计仍变化 | CNC、线切割、快速样件 |
| 小型复杂三维件、稳定批量 | MIM + 必要后加工 |
| 齿轮/轴套/结构件、压制方向友好 | PM + 整形/加工 |
| 薄板支架、弹片、壳片 | 冲压 |
| 铝/锌薄壁壳体、中大批量 | 压铸 |
| 大型壳体或厚壁铸件 | 砂型/精密铸造 + 机加工 |
开发样件与量产路线可以不同,我们会把两种风险分开验证
很多项目在结构还没冻结时,我们会先建议用CNC样件验证装配和功能,同时对未来MIM或PM版本做可制造性分析。这样客户不必为了等正式模具而延后产品验证。
当结构确认后,再用正式模具生产工艺样件,验证尺寸、材料、表面和批量一致性。这样能把产品设计风险与量产工艺风险分开,通常更利于项目推进。
常见问题
怎样知道一个零件是否复杂到值得用 MIM?
如果零件体积较小、同时有多个三维特征、CNC 需要多次装夹或加工,而且预计有持续批量,就值得做 MIM 对比。最终仍需结合材料和公差。
是不是年用量越大越适合模具工艺?
通常更容易摊薄模具,但还要看设计是否稳定、单批数量、生命周期和每件后加工量。单纯一个很大的预测数字并不能自动证明适合开模。
供应商为什么总建议修改圆角、壁厚或孔位?
很多修改不是为了改变产品功能,而是改善填充、压制、脱模、烧结或刀具可达性。合理的 DFM 调整可以降低制造风险和成本。
延伸资料
外部资料用于了解一般工艺原理;具体材料、尺寸与性能仍以项目图纸和双方确认的技术要求为准。