首件样品到底要证明什么?
首件不是普通“试用样品”。它通常用于确认制造方是否按照约定的图纸、材料和工艺路线生产出了可以接受的零件,并建立后续批量的检验基准。
不同项目的首件范围可能不同。有些只做全尺寸检测,有些还包括材料报告、硬度、表面、盐雾、装配寿命或功能测试。客户应在送样前说明本项目需要哪些证据。
第一步:确认这批样品“身份正确”
检查样件标签是否包含零件号、图纸版本、样件编号、数量和制造状态。如果同一轮有不同材料、热处理或表面方案,应分开编号。
这一点看似简单,却非常重要。后续如果某件样品装配最好,但不知道它对应哪一个工艺条件,就无法把结果复制到量产。
第二步:看尺寸报告,而不是只看“合格”两个字
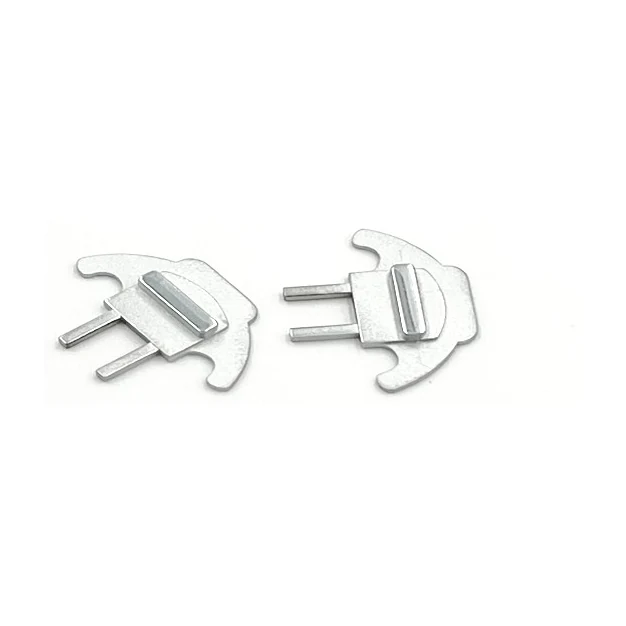
成熟的首件报告应把图纸特征编号与实测数据对应起来。关键尺寸最好包含测量设备、基准和样件编号。对孔位置、平面度、同轴度等几何要求,测量基准尤其重要。
客户不一定需要自己重新测全部尺寸,但应快速浏览:是否有缺失特征?有没有接近上下限的尺寸?不同样件之间波动是否异常?这些信息能帮助判断后续量产风险。
第三步:材料和热处理状态要与样品对应
如果图纸指定材料、硬度或热处理,应检查对应的材质证明、硬度记录或其他约定文件。不要出现“尺寸报告是样品 A,材料报告却无法确认属于哪一批材料”的情况。
对于 MIM/PM 零件,还可以按项目要求查看密度、硬度、金相或其他性能证据。并不是每个项目都需要全部测试,重点是与图纸和采购规范一致。
第四步:外观和表面最好有可重复的标准
“看起来不错”很难在后续批量中重复。外观件可以定义可视区域、光源、观察距离、纹理、颜色或限度样板。功能面则更关注粗糙度、镀层厚度、划伤、毛刺等。
如果首件阶段双方共同确认了一件“黄金样”,应记录样件编号和保存方式。之后的批量外观就有可对照的实物基准。
第五步:装配与功能测试要记录条件
试装时不仅写“OK”,还应记录配合件版本、装配方向、扭矩或动作方式。对于转动件、锁止件、齿轮或夹持件,可以根据产品实际功能记录卡滞、噪音、位置、回弹、磨损等结果。
如果测试只用一件样品完成,也要知道它代表的是结构验证还是统计意义上的批量能力。首件通过并不等于量产永远不会波动,量产控制计划仍然重要。
遇到偏差,不一定只有“退货”或“放行”两种选择
首件中常见的情况是某些非关键尺寸轻微超差,但装配和功能不受影响。此时可以由客户工程方决定是否临时接受,同时要求下一轮修正;关键是把偏差位置、接受范围和有效批次写清楚。
如果偏差涉及安全、关键装配或功能,应先调查原因和改进措施,再重新送样。把偏差透明地记录下来,比口头“先用着”更利于后续量产。
小屏幕可左右滑动查看完整表格。
| 首件资料 | 建议检查内容 |
|---|---|
| 样品标签 | 零件号、版本、样件编号、工艺状态 |
| 尺寸报告 | 图纸特征编号、实测值、测量设备/基准 |
| 材料/热处理 | 材质证明、硬度或约定性能 |
| 外观/表面 | 外观标准、处理类型、必要的限度样 |
| 功能验证 | 配合件版本、测试条件、结果 |
| 偏差记录 | 位置、原因、接受条件、纠正计划 |
首件批准之后,还要做什么?
批准的首件、报告和图纸版本应一起归档,作为量产参考。如果之后图纸、材料、模具或关键工艺发生变化,应重新判断是否需要部分或全部再验证。
对长期项目,可以把首件阶段确认的关键尺寸、外观和功能转入量产检验计划,让“样品阶段的好结果”真正变成稳定供应。
常见问题
首件样品一般需要几件?
没有统一数量。取决于零件复杂度、测量项目、装配测试和客户规范。关键是送样前双方约定。
样品能装配,是不是尺寸超差也可以接受?
是否接受应由功能和风险决定,并形成书面偏差批准。不能因为一次装配成功就自动忽略所有图纸要求。
CNC做的早期样件能当作MIM量产首件吗?
通常不能直接等同。CNC样件可以验证设计和装配,但不能证明MIM成形、烧结和批量尺寸能力。