MIM 到底是什么?为什么它既像注塑又不是塑料件
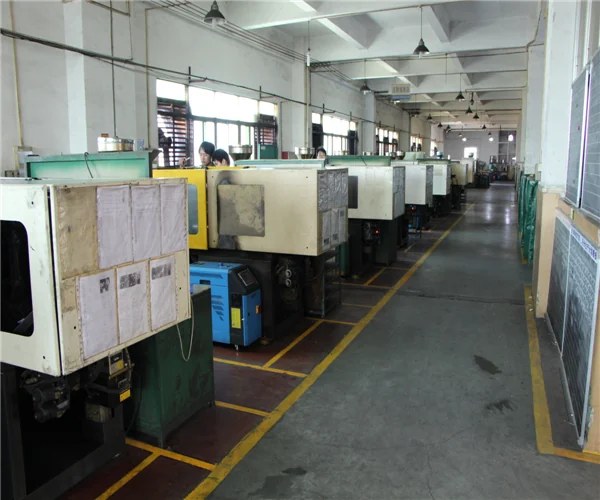
MIM 的英文全称是 Metal Injection Molding。它借用了塑料注射成形“把材料注入模具”的思路,但最终得到的是金属零件。区别在于,MIM 注射进模具的不是普通塑料,而是由细金属粉末和粘结剂组成的喂料。粘结剂只负责让粉末在成形阶段能够流动和保持形状,后续会被去除。
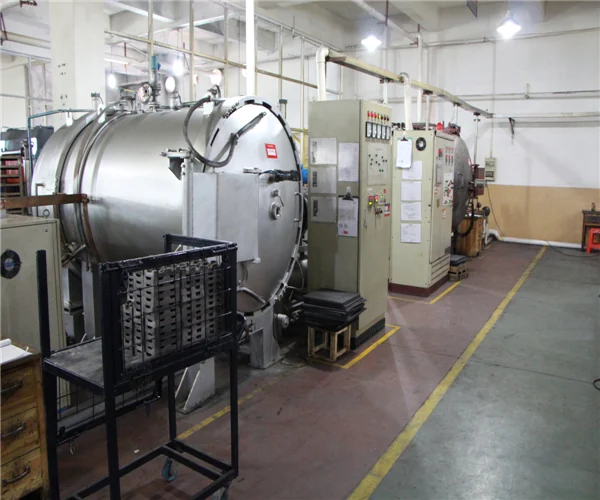
因此,刚从注射机里出来的“绿件”并不是最终金属件。它还要经过脱脂,把大部分粘结剂移除,再进入烧结炉,在受控气氛或真空条件下高温烧结。金属颗粒在烧结过程中结合并致密化,零件会发生可预测的整体收缩,模具设计时会提前把这种收缩补偿进去。
从客户视角看,MIM 最重要的特点是:它能把孔、槽、凸台、侧面轮廓、文字标识、薄壁和其他复杂特征尽量集中在成形阶段完成,而不是像传统机加工那样逐面切削。
MIM 是怎么运作的?四个核心步骤
第一步是喂料准备。金属粉末与热塑性或其他类型的粘结体系按一定比例混合,形成具有稳定流动性的颗粒状喂料。材料体系不同,粉末特性、粘结剂配方和后续脱脂条件也会不同。
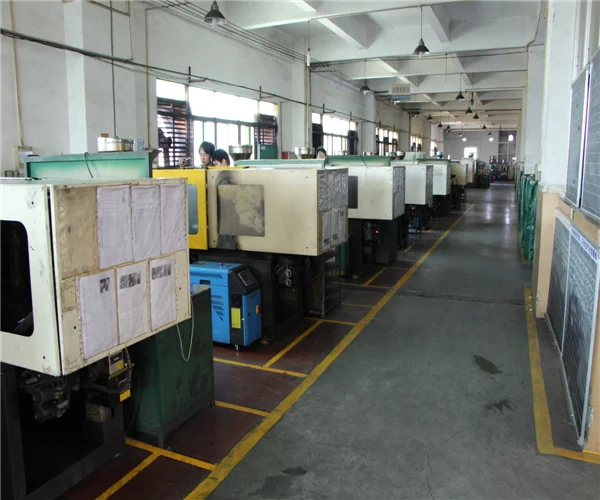
第二步是注射成形。喂料加热后进入模具型腔,冷却后形成“绿件”。这一阶段决定了很多几何特征能否一次成形,也需要考虑浇口、分型、顶出、壁厚变化和模具寿命。
第三步是脱脂。绿件中的粘结剂被分阶段移除,留下仍能保持外形、但强度较低的多孔坯件。脱脂方法取决于具体材料体系。
第四步是烧结。坯件在高温下致密化并收缩,获得最终金属组织。之后根据图纸要求,还可以进行整形、机加工、热处理、喷砂、抛光、钝化、镀层或其他二次处理。
小屏幕可左右滑动查看完整表格。
| 阶段 | 发生了什么 | 客户最终会看到什么 |
|---|---|---|
| 喂料 | 金属粉末与粘结体系混合 | 决定可成形性和材料体系 |
| 注射 | 喂料进入模具形成绿件 | 复杂外形被一次成形 |
| 脱脂 | 移除大部分粘结剂 | 得到可进入烧结的坯件 |
| 烧结 | 金属颗粒致密化并收缩 | 形成真正的金属零件 |
| 后处理 | 按需要加工、热处理或表面处理 | 达到最终装配与外观要求 |
MIM 的主要优势是什么?
第一是复杂几何的自由度。如果一个小零件同时包含多个台阶、异形轮廓、孔槽、倒角和局部薄壁,MIM 往往比逐面机加工更有吸引力。设计得当时,一些原本需要多个零件装配的结构也有机会合并成单件。
第二是适合批量复制复杂结构。模具和工艺稳定后,几何由模具重复形成,适合有持续需求的项目。对于每件都需要大量切削的零件,批量上升后,MIM 可以把相当一部分加工时间转移到模具和烧结工艺中。
第三是材料利用率较高。机加工会把大量材料变成切屑,而 MIM 更接近近净成形。对于某些成本较高或难加工的材料,这一点可能更加明显。
第四是可选择多种金属材料体系。MIM 常见于不锈钢、低合金钢、工具钢和部分软磁材料等。具体材料能否量产、是否需要热处理,以及最终性能达到什么水平,仍应按项目确认。
MIM 的局限和缺点也要了解
MIM 并不是“复杂零件都能更便宜”。首先,它需要模具和前期工艺开发,因此数量很少、设计经常变化的项目,可能更适合先用 CNC 或其他无模具路线。
其次,烧结是 MIM 的核心,同时也是尺寸控制的难点之一。零件会整体收缩,厚薄差异、支撑方式、材料体系和烧结条件都可能影响变形。因此,不能只问“MIM 能做到多少公差”,而应区分哪些尺寸可以直接烧结控制,哪些关键孔、平面或配合面需要后加工。
再次,零件尺寸和重量并非无限制。MIM 通常更擅长小型精密件;非常大的实体零件、极厚截面或简单的大尺寸件,往往有其他更合适的工艺。
最后,MIM 的成本优势依赖于“复杂度 × 数量 × 后加工量”。如果零件很简单,常规粉末冶金可能更经济;如果数量很小,CNC 可能更灵活;如果每个关键面仍然都要大量机加工,MIM 的优势也会被削弱。
MIM、传统粉末冶金(PM)和 CNC 有什么区别?
三种工艺没有绝对高低,适用场景不同。最简单的理解是:CNC 用刀具从材料上“减去”多余部分;传统 PM 用模具沿压制方向把粉末压成形再烧结;MIM 则让含金属粉末的喂料像注塑材料一样流入三维型腔,再脱脂烧结。
小屏幕可左右滑动查看完整表格。
| 比较项 | MIM | 传统 PM | CNC 机加工 |
|---|---|---|---|
| 几何复杂度 | 适合较复杂的三维小零件 | 适合压制方向友好的结构 | 自由度高,但复杂度会增加加工时间 |
| 前期投入 | 通常需要模具 | 通常需要压制模具 | 一般无需成形模具 |
| 批量特性 | 中大批量更容易体现优势 | 中大批量、结构相对规则时很有竞争力 | 小批量、样件、频繁改版更灵活 |
| 材料利用 | 较高 | 较高 | 取决于毛坯与切削量 |
| 极严尺寸 | 部分特征需后加工 | 部分特征需后加工 | 高精度加工能力强 |
| 典型零件 | 小型复杂机构件、连接件、锁具件等 | 齿轮、轴套、结构件等 | 样件、复杂高精度件、大范围材料与尺寸 |
哪些产品常会考虑 MIM?
MIM 常见于锁具与安防机构件,例如凸轮、拨叉、限位件、转轴类小件;也常用于电动工具、电子产品、传感器、机器人、医疗器械和消费电子中的小型精密结构件。
判断某个零件是否值得评估 MIM,可以先看几个信号:零件尺寸不大;结构中有多处需要切削的复杂特征;预计需求不是几十件,而是持续批量;设计已经相对稳定;材料体系适合粉末路线;关键公差可以通过合理的成形与局部后加工组合实现。
如果只是看到“零件很小”就选择 MIM,判断还不够。MIM 真正擅长的是小 + 复杂 + 批量这三个条件的组合。
如果你有一个零件,怎样开始判断是否适合 MIM?
最有效的方式不是先要求一个“MIM 单价”,而是把二维图、三维模型、材料、表面要求和预计年用量一起提供。制造方可以先判断结构是否适合成形,哪些位置可能需要调整,哪些关键特征建议保留后加工。
对于还在开发阶段的产品,也可以先比较两条路线:少量 CNC 样件用于验证结构,同时评估 MIM 的量产设计。这样既不会因为过早开模限制设计,也能提前知道未来批量阶段是否有降本空间。
SINTS 的项目评估通常会围绕结构、材料、模具、烧结、后加工和检验边界展开。最终目标不是把所有零件都改成 MIM,而是判断这条工艺是否真的适合你的产品。
MIM 从“能做出来”到“稳定量产”,还要控制什么?
客户看到 MIM 流程时,最容易把注意力放在注射机上;实际上,最终零件的一致性来自整条工艺链。粉末和喂料的一致性会影响流动与收缩;浇口和模具温度会影响充模;脱脂速度会影响坯件完整性;烧结装炉方式、支撑和气氛会影响变形与材料状态;最终检验还要回到图纸基准和使用功能。
喂料与粉末
粒度、成分和喂料均匀性决定了成形与烧结的一致基础。
模具与充模
浇口、分型、排气、顶出和壁厚关系会影响外观、焊接线与变形。
脱脂
粘结剂需要有控制地移除,过快或不均匀都可能引起缺陷。
烧结与支撑
收缩是设计的一部分,支撑、装炉与温度/气氛共同影响最终形状。
二次加工
只在关键孔、平面、螺纹或极严公差位置增加必要工序。
检验与功能
尺寸报告只是基础,装配、载荷、磨损或腐蚀等功能要求同样重要。
因此,成熟的 MIM 项目不是“把 CNC 图纸原样拿去开模”,而是先明确哪些几何应该由模具直接形成,哪些尺寸适合烧结控制,哪些功能位置值得保留后加工。
常见 MIM 材料怎么理解?
MIM 可以覆盖多种不锈钢、低合金钢、工具钢和软磁材料,但材料选择要围绕实际功能,而不是只看牌号名称。比如 17-4PH 常用于强度与耐蚀需要兼顾的结构件;316L 更偏耐腐蚀与清洁环境;420/440C 等马氏体不锈钢更关注硬度、磨损或刃口性能;4605 等低合金钢适合通过热处理获得更高强度;Fe-Si、Fe-Co 等软磁体系则服务于电磁响应。
| 材料方向 | 通常关注 | 典型零件 |
|---|---|---|
| 17-4PH | 强度、硬度、耐蚀的综合平衡 | 机构件、锁止件、工具零件 |
| 316L | 耐腐蚀、清洁性、外观 | 医疗、流体、消费电子结构件 |
| 420 / 440C | 硬度、耐磨与热处理状态 | 磨损件、刃口或接触件 |
| 低合金钢 | 强度、热处理与成本 | 电动工具、机械与传动机构件 |
| 软磁合金 | 磁导率、矫顽力等磁性能 | 传感器、电磁执行器零件 |
具体牌号、密度、热处理和性能验收仍应在项目图纸或材料规范中确认。
哪些情况通常不优先选择 MIM?
MIM 的优势来自复杂几何和重复批量。如果零件非常简单、尺寸很大、数量只有几十件、设计仍频繁变化,或者整件几乎每个关键面都需要高精度磨削/加工,那么 CNC、PM、冲压、铸造或锻造往往更值得优先比较。
另一个常见误区是只看单价。MIM 需要模具和前期验证,因此应该比较完整项目周期内的模具、材料、后加工、检验、装配和产量,而不是把模具费与单件 CNC 价格单独放在一起。
常见问题
MIM 做出来的是实心金属吗?
烧结后的 MIM 零件属于真正的金属零件,不是表面镀金属的塑料件。其密度和性能取决于材料体系及烧结工艺,具体指标应按牌号和项目要求确认。
MIM 能不能完全取代 CNC?
通常不能,也没有必要。MIM 适合把复杂主体结构近净成形,关键孔、配合面或极严公差位置仍可能采用 CNC、磨削等后加工。
多少数量才适合 MIM?
没有一个对所有零件都有效的固定数量。模具成本、零件复杂度、材料、CNC 工时和年度需求都会影响盈亏点。更合适的做法是用真实图纸比较总成本。
MIM 和粉末冶金 PM 是同一种工艺吗?
两者都使用金属粉末并经过烧结,但成形方法不同。传统 PM 主要通过模具压制,MIM 则通过注射成形,因此 MIM 对复杂三维结构通常更有优势。
延伸资料
外部资料用于了解一般工艺原理;具体材料、尺寸与性能仍以项目图纸和双方确认的技术要求为准。