“量大”只是第一道门槛,不是最终答案
模具路线需要前期投入,所以持续需求确实很重要。但年用量数字必须有含义:已经确认的采购量、基于销售预测的需求,还是产品成功后的潜在规模?这三种数字对模具投资的可信度不同。
一个零件预计年需求 100,000 件,但设计还没有冻结,可能不适合立刻开量产模具;另一个年需求 30,000 件、生命周期五年且结构稳定,反而可能更适合提前做 MIM/PM 评估。
什么样的零件更适合 MIM 批量化?
MIM 适合小型、复杂、每件 CNC 工时较高的金属零件。常见信号包括多个异形轮廓、孔槽、凸台、细小结构集中在一个零件上,以及原设计需要多个零件装配。
如果这些复杂特征可以通过模具一次形成,只对少量关键位置做后加工,批量上升后 MIM 的经济性会逐渐体现。反过来,如果零件结构很简单,PM、冲压或自动车削可能更合适。
什么样的零件更适合传统 PM 批量化?
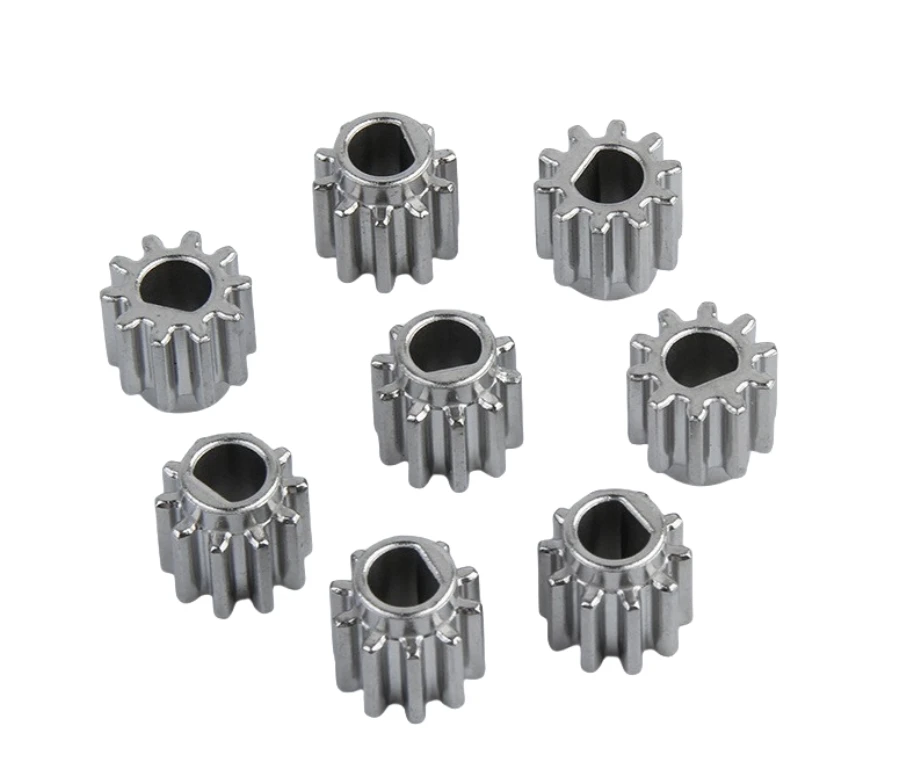
PM 特别适合齿轮、轴套、链轮、带法兰结构件等压制方向友好的零件。它的优势是压制效率高、材料利用率好,并可以配合整形、热处理和局部加工。
如果零件有很多侧孔、倒扣和三维自由结构,强行用 PM 会增加后加工或模具复杂度。此时 MIM 或 CNC 可能更自然。
设计稳定度决定什么时候开模
OEM 项目常见的错误是“为了赶量产先开模,后面再慢慢改”。一旦安装孔、外形接口或关键配合仍可能变化,改模成本和验证周期会迅速增加。
更稳妥的方法是把样件分成两类:早期样件用于验证产品设计,可以采用 CNC 等快速路线;设计冻结后,再用拟议的 MIM/PM 工艺生产正式工艺样件,验证尺寸、材料、外观和装配。
年用量之外,还要看每批数量与交付节奏
同样是年需求 120,000 件,一个客户每月要 10,000 件,另一个客户半年集中要 60,000 件,对生产排程、库存和包装的影响完全不同。
如果客户有安全库存要求、看板拉动或固定月度交期,也应在项目早期告诉供应商。模具穴数、设备产能和包装方式都可能因此调整。
从样件到量产,建议设置几个明确阶段
第一阶段是结构与路线确认:确定 MIM/PM 是否真的合适,哪些位置需要设计调整。第二阶段是模具与工艺样件:验证成形、烧结、关键尺寸和后处理。第三阶段是小批量验证:确认过程稳定性、检验方法和包装。第四阶段才进入常规批量。
这种阶段化方法并不会让项目变慢,反而能避免“样件看起来不错,量产才发现问题”的返工。
一个简单判断框架
如果零件结构复杂 + 数量稳定 + 设计冻结 + 后加工可以集中在少数关键特征,MIM 很值得比较。
如果零件结构规则 + 压制方向友好 + 数量稳定,PM 往往是优先候选。
如果零件数量少 + 频繁改版 + 公差极严且加工特征多,先保持 CNC 或其他灵活路线通常更合理。
三个典型 OEM 场景,工艺判断会完全不同
下面不是固定规则,而是帮助理解“数量之外还有哪些变量”。真正项目仍需用图纸和数量核算。
小屏幕可左右滑动查看完整表格。
| 项目场景 | 更值得先比较的路线 | 原因 |
|---|---|---|
| 复杂小件,年用量稳定,CNC工序很多 | MIM | 复杂三维特征可集中成形,批量有利于摊薄模具 |
| 齿轮/轴套,几何规则,长期批量 | 传统 PM | 压制效率高,结构与模具方向匹配 |
| 设计仍频繁变化,只有早期小批量 | CNC/快速样件 | 无需过早投入量产模具,修改更灵活 |
很多成熟项目最终也会采用组合路线,例如先用 CNC 验证设计,结构冻结后转 MIM;或者用 PM 制造齿轮主体,再对关键孔进行精加工。
常见问题
有没有一个固定年用量,超过就应该用 MIM?
没有。模具费、零件复杂度、材料、CNC工时和生命周期都不同。年用量只是经济性计算的一部分。
开发样件必须用未来量产工艺吗?
不一定。早期样件可以先验证结构和装配;设计冻结后再使用正式量产工艺验证,通常更高效。
OEM 项目为什么要提供单批数量?
因为产能、库存、包装和设备排程都按实际批次发生。只有年总量无法完整反映供应成本和交付压力。