图纸与工艺案例
电动工具齿轮:我们如何判断PM与烧结硬化路线
客户提供一款电动工具减速齿轮图纸并希望寻找更适合批量的制造方案。我们从工作载荷、齿形可压制性、材料与密度、轴孔配合和寿命验证出发,判断PM主体成形是否成立。
收到图纸后,我们先确认齿轮在整机中的工作条件
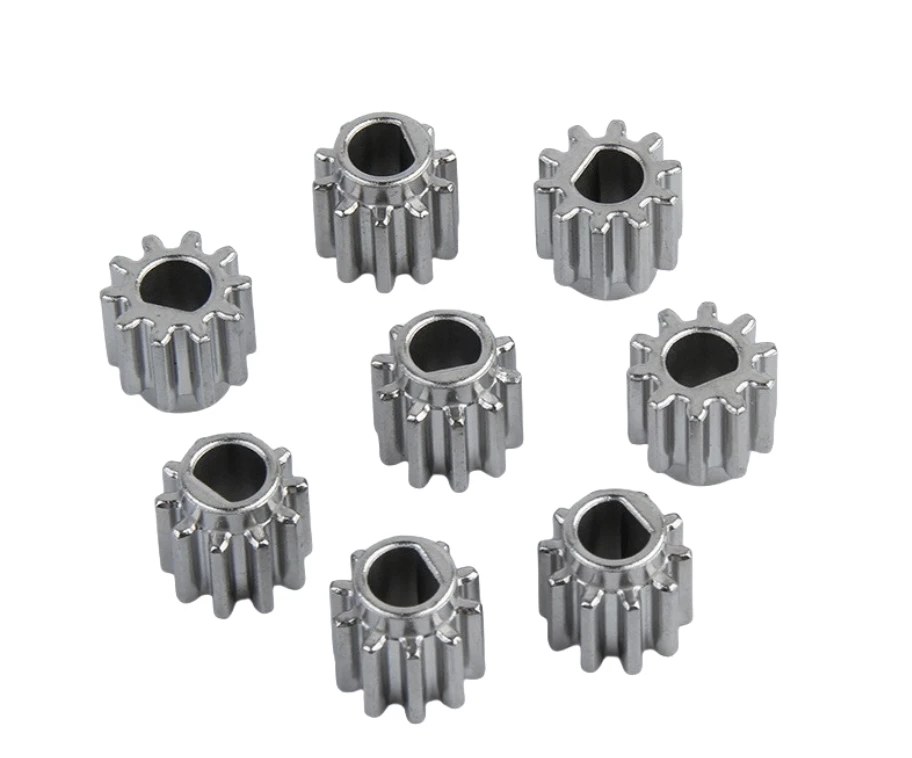
客户提供的是一款无绳电动工具减速机构中的小型直齿轮,外径约18 mm、齿宽约8 mm、中心孔约6 mm,预计年需求量约30万件。客户希望把原来的机加工路线调整为更适合稳定批量的方案,同时保持启停冲击下的承载能力、啮合噪声和轴孔配合。
- 零件类型
- 小型直齿传动齿轮
- 示例年用量
- 约30万件
- 候选材料
- 铁基低合金PM材料
- 核心风险
- 齿根密度、孔/齿同心、热处理变形
拿到图纸后,我们不会只根据“这是一个齿轮”就判断PM可行,而会继续确认配对齿轮、中心距、扭矩、转速、润滑和寿命目标。因为真正决定齿轮是否适合PM的,不只是外形能不能压出来,还包括齿根承载、密度分布和整机运行结果。
为什么这款齿轮更适合优先评估PM
从图纸结构看,这款齿轮的主要几何基本沿轴向展开,没有明显横向倒扣,齿形、轮毂和端面可以在压制方向上建立,因此具备PM近净成形的基础。与棒料车削再滚齿相比,PM可以把大量重复的主体几何集中到模具成形,再把真正影响装配的中心孔或端面留给少量精整。
| 环节 | PM路线建议 | 为什么这样安排 |
|---|---|---|
| 主体齿形与轮毂 | 模具压制成形 | 减少逐件切削时间,适合稳定批量 |
| 烧结 | 按材料体系控制温度、气氛和碳势 | 密度、尺寸和后续硬化状态都受烧结影响 |
| 硬化 | 比较烧结硬化与独立热处理 | 由齿根强度、硬度目标、截面和变形风险决定 |
| 中心孔 | 必要时整形、铰孔或精加工 | 把孔径及其相对齿圈的位置作为装配基准控制 |
| 端面/跳动 | 根据图纸保留精整 | 避免仅靠成形状态承担全部旋转精度 |
材料与烧结硬化:我们先看失效风险,再确定最终状态
客户更关心的是齿轮在冲击、磨损和长期循环下是否稳定,因此我们把铁基低合金材料作为候选,并把齿根承载、齿面磨损和批量成本一起比较。如果整机试验暴露的是冲击断齿,我们会重点回看齿根密度、材料强度和局部应力;如果主要问题是齿面磨损,则进一步核对硬度、润滑和配对件状态。
烧结硬化可以把烧结与受控冷却结合,但我们不会默认所有齿轮都采用这一方案。我们会根据零件截面、目标硬度、允许变形和后续精整需求,比较烧结硬化、烧结后独立热处理或其他组合方式,再与客户确认最终路线。
- 主体齿形采用PM压制与烧结;
- 齿根与轮毂密度纳入首件验证;
- 中心孔预留精整空间,并以最终孔作为装配基准;
- 硬化路线根据材料性能、变形和整机寿命结果与客户确认。
模具与过程:我们重点确认密度分布和脱模稳定性
虽然齿轮外形看起来对称,但齿顶、齿根、轮毂和中心孔附近的粉末填充与压制状态并不完全相同。我们会根据图纸确认压制方向、模冲分段、脱模方式和薄弱齿形位置,避免只按外轮廓开模而忽略密度与强度分布。
试模后,我们会把单重、密度、烧结收缩、中心孔、齿形和端面等数据与同一测量基准对应起来。如果尺寸变化与密度或烧结波动相关,我们优先修正压制和烧结过程,而不是简单依靠后加工把尺寸“修回来”。
样件出来后,我们不仅测尺寸,还会验证真实啮合
| 类别 | 检查项目 | 目的 |
|---|---|---|
| 几何 | 齿形、孔径、端面、齿圈对孔的位置/跳动 | 确认装配基准和啮合关系 |
| 材料 | 密度、硬度、必要的金相/机械性能 | 确认齿根与轮毂状态不是只看表面硬度 |
| 装配 | 中心距、侧隙、配对齿轮接触 | 验证零件尺寸与整机装配是一致的 |
| 功能 | 空载噪声、负载运转、启停/冲击循环 | 验证真实工作状态 |
| 批量 | 连续批次关键尺寸趋势 | 确认模具和烧结过程的稳定窗口 |
尺寸报告只是第一步。对于这类电动工具齿轮,我们还会结合客户提供的配对件或等效机构验证啮合、噪声、负载循环和磨损。如果尺寸合格但整机噪声仍偏高,我们会继续排查中心距、轴承间隙、箱体刚度、润滑和配对齿轮,而不会把问题简单归结为单个齿轮尺寸。
给客户的结论:PM主体成形 + 关键孔精整更适合这个批量场景
当齿轮结构适合轴向压制、预计用量能够摊薄模具投入、材料与齿根密度通过验证,并且中心孔或少量基准面可以通过精整稳定控制时,PM路线通常比重复机加工更适合稳定批量。
如果项目仍在频繁改图、需求量很低,或大量特征最终都必须高精度切削,我们会保留CNC或采用组合工艺。对于这个案例,我们的建议是让PM负责齿形和主体结构,把装配与寿命真正敏感的接口留给可验证的后工序。
下一步
让我们从你的零件开始。
准备图纸、材料要求与预计年需求量,与项目团队讨论制造方案。
图纸询价