图纸与工艺案例
智能锁凸轮:我们如何判断从CNC转向MIM
客户已有一款CNC加工的智能锁凸轮。收到图纸后,我们从功能接口、成形难度、材料状态、关键公差和批量需求逐项分析,判断哪些结构适合交给MIM,哪些位置仍应保留精加工。
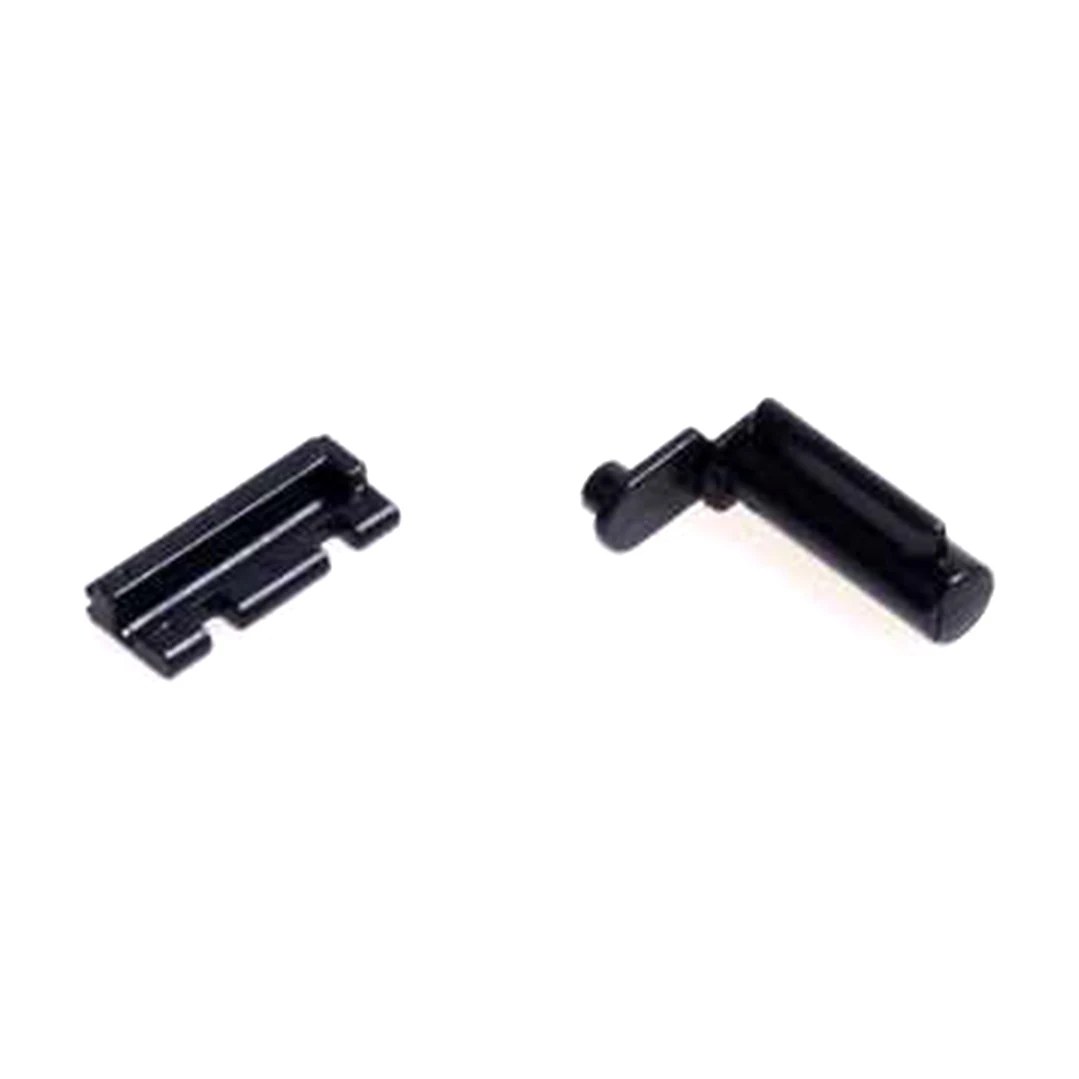
客户已有一款CNC智能锁凸轮,希望降低多次加工带来的成本与波动
客户已有一款CNC加工的智能锁凸轮,零件重量约7 g,包含不规则凸轮轮廓、D形驱动孔、侧向限位台阶和局部薄壁,预计年需求量约50万件。现有路线需要多次装夹和轮廓加工,客户希望比较MIM加少量精加工能否更适合稳定批量。
- 零件类型
- 锁具凸轮/拨动机构件
- 示例年用量
- 约50万件
- 候选材料
- 17-4PH不锈钢MIM
- 核心风险
- 厚薄过渡、烧结变形、关键孔配合
拿到图纸后,我们先把关键区域按功能分开
我们在分析图纸时,把零件分成三类区域:D形驱动孔负责传递扭矩;凸轮工作面决定锁舌或连杆的动作行程;外部非接触轮廓主要承担避让和结构连接。这样做的目的,是先找出真正影响装配和功能的位置,再决定哪些尺寸需要重点控制,而不是把整张图纸都按同一精度处理。
| 区域 | 功能 | 制造策略 |
|---|---|---|
| D形驱动孔 | 与电机/转轴连接,传递扭矩 | 成形后测量;必要时保留整形或精加工 |
| 凸轮工作面 | 推动锁舌/连杆,决定行程 | 模具成形为主,首件用动作曲线和关键轮廓验证 |
| 定位端面 | 控制轴向位置 | 根据装配间隙决定是否精加工 |
| 非功能外形 | 避让与结构连接 | 优先利用MIM近净成形,不无谓增加后加工 |
为什么我们没有照搬CNC结构,而是建议做MIM成形优化
CNC可以从外部逐步去料,因此局部厚块、深槽或多方向轮廓往往不会直接阻碍加工;MIM则需要同时考虑充模、脱模、脱脂和烧结收缩。收到这类图纸后,我们会检查厚薄变化、圆角、分型、浇口和烧结支撑,判断哪些结构可以保持,哪些位置适合做小范围调整。
对于横向倒扣或少量关键横孔,我们不会为了追求“一次成形”而把模具做得过度复杂。若某个特征烧结后再加工更稳定,我们会把它明确留给后工序,让MIM主要承担复杂主体几何。
为什么17-4PH进入候选,以及哪些位置保留精加工
这类锁具机构件既需要承受反复动作和局部接触,也可能有耐腐蚀要求,因此17-4PH可作为候选材料之一。我们会同时确认客户要求的最终热处理状态、硬度或机械性能、表面处理以及这些工序完成后的尺寸验收状态,再决定材料与工艺组合。
- 主体凸轮和D形孔优先由MIM成形;
- 脱脂、烧结后先确认整体尺寸与变形;
- 按客户最终性能要求安排热处理;
- 驱动孔或定位面若仍需更高装配精度,则保留铰削、磨削或精铣;
- 表面处理完成后再次确认关键配合尺寸。
样件阶段,我们怎样确认它在锁具机构里真的可用
样件出来后,我们不仅核对尺寸报告,还会把驱动孔、凸轮工作轮廓和定位面放回真实或等效机构中验证,观察行程、极限位置、转动力矩、卡滞以及重复动作后的磨损。若客户另有耐腐蚀要求,则按约定的最终表面状态和试验条件确认,而不是只凭“不锈钢”三个字判断。
| 阶段 | 重点 | 出现问题时优先回看 |
|---|---|---|
| 尺寸首检 | D孔、凸轮轮廓、定位面、整体变形 | 模具补偿、烧结支撑、测量基准 |
| 装配动作 | 行程、锁止位置、复位、干涉 | 功能基准与公差分配 |
| 循环磨损 | 接触面磨耗、间隙变化、动作稳定性 | 材料状态、硬度、表面与润滑 |
| 批量确认 | 关键尺寸趋势与穴间/批间差异 | 模具、烧结装载和过程窗口 |
给客户的结论:复杂主体交给MIM,关键配合保留选择性加工
从这类图纸来看,多轮廓、孔槽和局部复杂结构使CNC需要多次装夹,而预计用量又足以摊薄模具投入,因此MIM值得进入正式试模验证。我们更倾向于让MIM承担主体复杂几何,同时把驱动孔、定位面等真正影响装配的少数位置保留为可选精加工。
如果客户后续仍频繁改图、用量很小,或大部分功能面最终都必须重新高精度切削,我们也会建议继续采用CNC或组合路线。我们的目标不是把所有零件都转成MIM,而是让制造路线与结构、批量和功能要求真正匹配。
下一步
让我们从你的零件开始。
准备图纸、材料要求与预计年需求量,与项目团队讨论制造方案。
图纸询价