图纸与工艺案例
316L器械钳口:我们如何组合MIM、精加工与配对验证
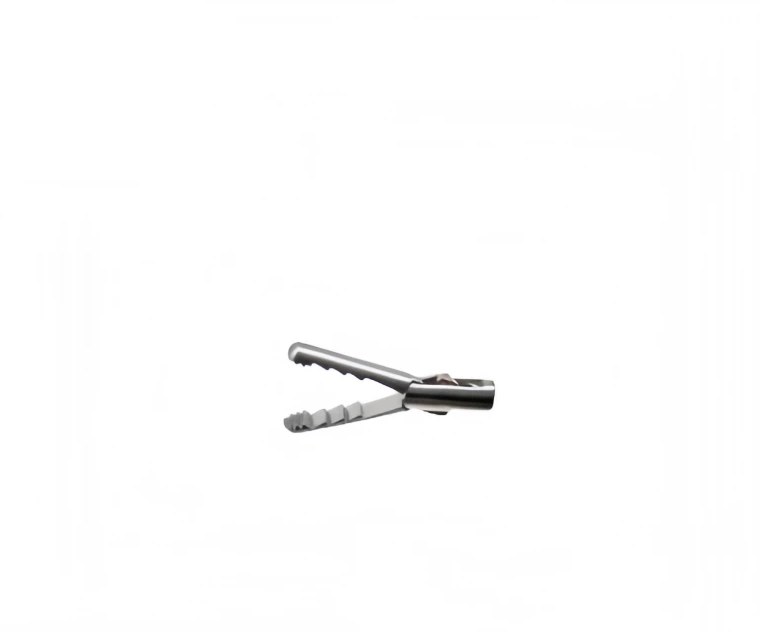
客户提供一对带细齿纹、转轴孔和内部驱动接口的316L钳口图纸。我们从成形难度、材料与表面状态、关键孔精度和左右配对关系出发,判断哪些结构适合MIM,哪些位置需要后加工和配对验证。
客户希望减少微细铣削,同时保证钳口闭合与转轴动作
客户提供的是一对小型316L抓取钳钳口,单件重量约3 g、长度约26 mm,带细密夹持齿纹、转轴孔和内部驱动接口,预计年需求量约12万件。客户希望减少多次微细铣削,同时保证左右钳口闭合后齿纹对位、转轴动作顺畅,并在最终表面状态下确认尺寸。
- 零件类型
- 器械钳口/夹持结构件
- 示例年用量
- 约12万件
- 候选材料
- 316L MIM
- 核心风险
- 齿纹成形、孔位对齐、表面/清洁边界
拿到图纸后,我们先区分适合成形的复杂几何和必须保证的装配基准
钳口齿纹和内部驱动结构如果完全依赖微细刀具加工,会增加装夹次数、刀具可达性和批间一致性的难度。我们因此优先评估用MIM同时形成主体外形、齿纹、局部凹槽和连接特征,并重点检查薄壁充模、转角、分型、脱模和烧结支撑。
转轴孔和闭合基准则属于真正影响配对动作的位置。我们的方案不是要求模具一次做到所有最终尺寸,而是让MIM先完成复杂主体,再为转轴孔、闭合定位面或特殊接触面保留精加工余量,以最终装配结果作为判断依据。
为什么316L进入候选,以及最终表面需要怎样确认
316L常用于需要耐腐蚀和良好表面状态的精密零件,因此可以作为这类钳口的候选材料。但收到图纸后,我们仍会与客户确认材料标准、目标机械性能、表面粗糙度、钝化或其他表面处理,以及清洁、包装和追溯要求。材料证明、过程记录和最终成品状态分别解决不同问题,不能相互替代。
| 要求 | 项目文件中应明确什么 | 制造端如何响应 |
|---|---|---|
| 材料 | 316L依据、交货状态、所需材料报告 | 确认原料体系与成品验证项目 |
| 转轴孔 | 最终孔径、基准、配合对象 | 决定成形后是否铰孔/精加工 |
| 钳口齿纹 | 齿形、接触区域、边缘状态 | 模具复制+去毛刺/表面处理控制 |
| 表面 | 粗糙度、外观、钝化/抛光要求 | 定义后处理顺序及最终验收状态 |
| 清洁与包装 | 项目方规定的清洁度、包装和追溯 | 按受控要求建立过程,不以通用做法替代 |
左右钳口必须成对验证,我们会重点看这些关系
对于一对钳口,左右件分别“尺寸合格”并不等于装配一定成立。我们会把齿纹对位、接触区域、尖端错位、转轴间隙和驱动行程作为配对关系一起检查,并在首件阶段使用配对夹具或客户机构验证闭合与开合状态。
- 主体和细齿纹由MIM近净成形;
- 烧结支撑重点控制长薄区域的方向性变形;
- 转轴孔保留精加工余量,并以配对装配结果确认;
- 去毛刺、钝化或抛光完成后,再检查关键尺寸与闭合关系。
样件阶段,我们怎样从尺寸走到配对动作
样件验证会从尺寸和外观开始,再确认材料与表面状态,随后检查左右钳口配对开合和关键接触关系。对于客户最终器械系统中的功能、安全或法规验证,我们配合提供零件级制造与检测资料,但不会用零件检测替代客户整机层面的验证责任。
| 类别 | 示例项目 |
|---|---|
| 尺寸 | 转轴孔、齿纹轮廓、配对基准、尖端位置、整体变形 |
| 表面 | 毛刺、接触边缘、粗糙度、处理后外观 |
| 材料 | 材料文件、必要的密度/机械性能/耐腐蚀验证 |
| 配对 | 闭合对位、开合行程、转轴顺畅性、重复动作 |
| 项目责任 | 客户规定的清洁、灭菌、系统级功能及法规验证 |
给客户的结论:MIM负责复杂主体,关键孔与配对面按最终装配控制
这类钳口同时具有微小齿纹、内部结构和稳定批量需求,MIM可以减少对多次微细加工的依赖;但转轴孔、闭合基准和特殊工作面仍应根据实际装配结果决定是否保留精加工。
因此,我们建议的不是“整件一次成形”,而是让MIM承担最有价值的复杂主体几何,让精加工和表面处理集中在真正影响配对、动作与最终使用的少数关键位置。
下一步
让我们从你的零件开始。
准备图纸、材料要求与预计年需求量,与项目团队讨论制造方案。
图纸询价